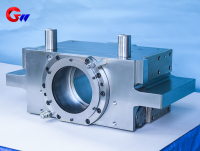
Mezilehlé ložisko pro horké mlýny
Klín pro meziválcové ložisko je vyroben pro aplikace v válcovnách za tepla a je navržen tak, aby podpíral a zajišťoval meziválec za provozních podmínek s vysokými teplotami, vysokým zatížením a rázy. Společnost GW Precision kombinuje vysoce přesné CNC výrobní zařízení, zkušený technický personál, vyspělé systémy zpracování, přísnou kontrolu kvality a řízené řízení výroby, aby byla zajištěna kvalita výrobků.
Kromě pravidelné kontroly rozměrů používá společnost GW Precision vysoce přesný mobilní mostní souřadnicový měřicí stroj s přesností měření až do úrovně 2 mikronů, který zajišťuje spolehlivou kontrolu kritických rozměrů a geometrických tolerancí.
Typ produktu: Klín mezilehlého ložiska
Použití: Válcovna za tepla
Přizpůsobení: K dispozici jsou standardní i nestandardní zakázkové návrhy
- Guangwei Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita ocelové cívky je 4000 kusů
- informace
Klín mezilehlých ložisek válcovací stolice za tepla
Ten/Ta/ToKlín mezilehlého ložiskaV válcovně za tepla je důležitou součástí výrobní linky pro válcování za tepla. Používá se hlavně k podepření a zajištění meziválce a k udržení přesného a stabilního umístění válce během válcovacích operací.Ložiskový klínmusí odolávat vysokým válcovacím silám, opakovanému rázovému zatížení a teplu přenášenému procesem válcování za tepla. Musí si také zachovat spolehlivý výkon v prostředích obsahujících chladicí vodu, vlhkost, prach a oxidy železa.
Scénáře použití mezilehlého klínu válečkových ložisek ve válcovně za tepla
Ten/Ta/ToKlín mezilehlého ložiskaPoužívá se hlavně ve výrobních linkách pro válcování za tepla, které pracují za podmínek vysokých teplot a velkého zatížení. Během procesu válcování za tepla může okolní teplota válcovací tratě překročit 800 °C. Ložiskový klín je proto vystaven sálavému i vedenému teplu a během provozu si musí udržovat stabilní mechanické vlastnosti a rozměrovou přesnost.
Ložiskový klín musí také odolávat vysokým válcovacím silám, které mohou v závislosti na konfiguraci válcovací tratě dosáhnout tisíců tun, spolu s častým rázovým zatížením. Zároveň se do exponovaných částí zařízení může dostat chladicí voda z válcování a oxidy železa. Proto je pro udržení provozního stavu a životnosti mezilehlého ložiskového klínu důležité vhodné těsnění a ochrana proti korozi.
Funkční požadavky
Přesné polohování:
Klín meziválcového ložiska musí poskytovat přesnou oporu a polohu pro meziválec. Správné umístění pomáhá udržovat rovnoběžnost válců a přesnost válcování a přispívá ke stabilnímu provozu válcovny za tepla.
Odolnost proti opotřebení a únavě:
Ložiskový klín pracuje s opakovaným mechanickým zatížením a v nepřetržitých pracovních podmínkách. Vhodný výběr materiálu, tepelné zpracování, přesné obrábění a řízení procesu pomáhají zlepšit odolnost proti opotřebení a únavě, prodloužit životnost a snížit prostoje z důvodu údržby.
Mazání:
Pro snížení tření a opotřebení mezi ložiskem a spojovacími součástmi je nutný spolehlivý mazací systém. V závislosti na konfiguraci zařízení lze k zajištění vhodného mazání během provozu použít vysokotlaký mazací systém, například olej-vzduch.
Proces tepelného zpracování mezilehlého klínu válečkového ložiska
Tepelné zpracováníje důležitý výrobní proces pro zlepšení mechanických vlastností a rozměrové stability mezilehlého ložiska. Konkrétní metoda ošetření se volí podle materiálu, konstrukce, provozního zatížení a technických požadavků.
Předúprava – normalizace nebo žíhání:
Normalizace nebo žíhání lze použít ke snížení vnitřního pnutí v odlitcích nebo výkovcích, zjemnění struktury zrn a přípravě materiálu pro následné obrábění a tepelné zpracování.
Kalení a popouštění:
Pokud to vyžaduje materiálová specifikace, může být ložiskový klín podroben kalení a popouštění. Kalení může zahrnovat zahřátí na kritickou teplotu, například 850–900 °C, s následným rychlým ochlazením vodou nebo olejem k dosažení požadované kalené struktury. Střední popouštění při přibližně 400–600 °C lze poté použít k vyvážení tvrdosti a houževnatosti a ke snížení rizika křehkého lomu.
Zpevnění povrchu:
Povrchové zpevnění lze aplikovat na vybrané kontaktní plochy ložisek dle požadavků na výrobek. Indukční kalení může zlepšit lokální tvrdost povrchu a odolnost proti opotřebení. U vhodných legovaných ocelových materiálů, kde je vyžadována vyšší tvrdost povrchu a odolnost proti únavě, lze zvážit cementaci nebo nitridaci.
Žíhání pro odlehčení pnutí:
Po přesném obrábění lze použít nízkoteplotní žíhání při teplotě přibližně 200–300 °C ke snížení obráběcího napětí a zlepšení rozměrové stability.
GW Precision Manufacturing and Quality Control
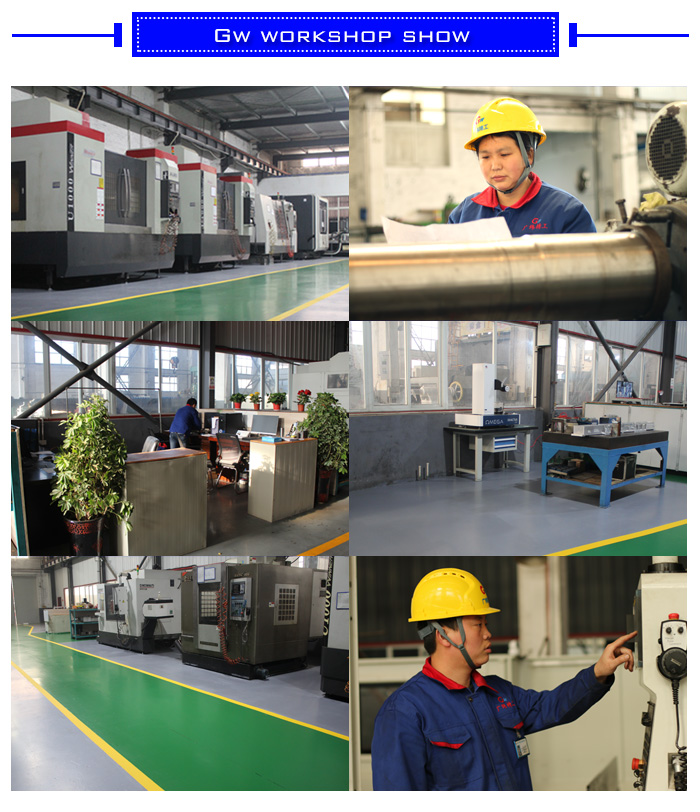
GW Precisionvyrábí mezilehlé ložiskové klíny a další přesné díly pro zařízení válcovacích stolic. Společnost používá vysoce přesné inteligentní CNC výrobní zařízení, zkušený technický personál, vyspělé systémy zpracování, přísné postupy kontroly kvality a kontrolované procesy řízení výroby k podpoře kvality výroby ložiskových klínů.
Kromě pravidelné kontroly rozměrů vybavila společnost GW Precision svůj výrobní závodvysoce přesný mobilní mostní souřadnicový měřicí strojPřesnost měření může dosáhnout úrovně 2 mikronů, což poskytuje spolehlivý základ pro kontrolu kritických rozměrů a geometrických tolerancí.
PřesCNC obrábění, tepelné zpracování, kontrola procesů a přesné měřeníVýrobní proces mezilehlého klínu válečkových ložisek lze řídit podle požadovaných technických specifikací. Před konečným dodáním lze zkontrolovat kritické rozměry, geometrické tolerance a další požadavky na kvalitu, aby byla zajištěna konzistentní kvalita výrobku.