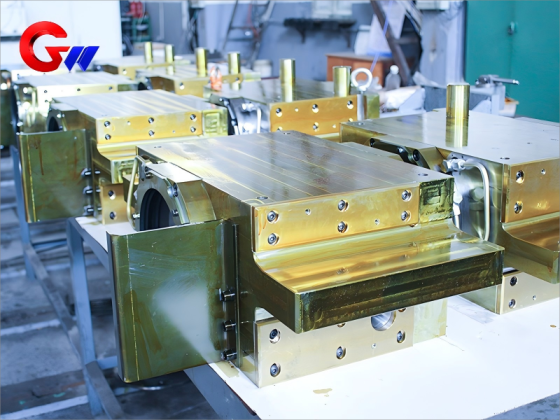
Stroj na válcování za studena s provozním bočním pracovním blokem válečkových ložisek
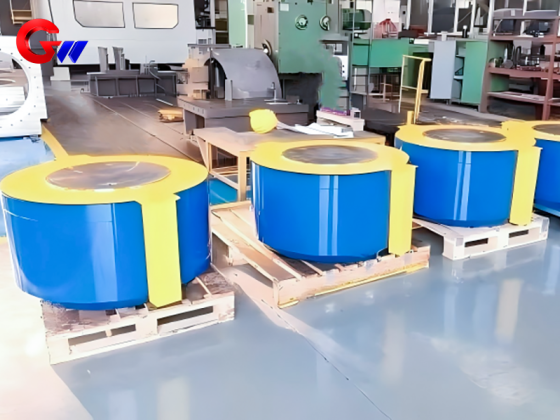
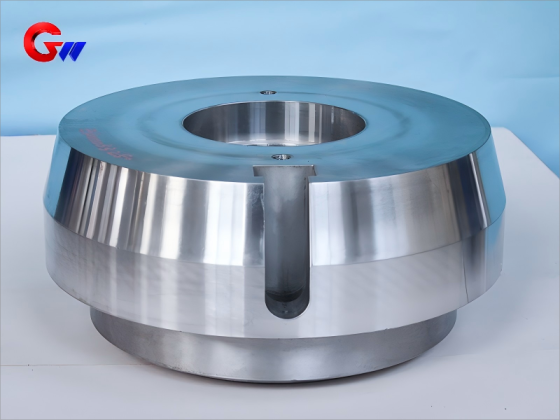
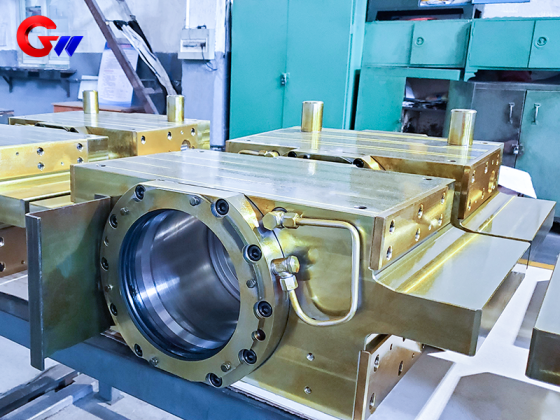
Ložiskový blok pracovních válců na straně obsluhy je přesně obrobená nosná součást určená pro sestavu pracovních válců válcovny za studena. Zajišťuje přesné polohování ložiska, stabilní strukturální oporu a spolehlivé ustavení pro provoz pracovních válců za podmínek kontinuálního válcování.
Tato součástka, určená pro výrobu nerezové oceli, křemíkové oceli a ultratenkých pásů, kombinuje konstrukci z tvárné litiny QT600-3, řízené tepelné zpracování, přesné CNC obrábění, vysoce přesná ložisková rozhraní, mazání olejem a vzduchem a vícestupňové těsnění.
Klíčové vlastnosti
- Vysoce přesné polohování: Radiální házení pracovních válců řízené na ≤ 0,01 mm, což podporuje přesné válcování pásu.
- Efektivní výměna rolí: Integrovaný hydraulický zamykací mechanismus s cílovou dobou výměny rolí ≤ 10 minut.
- Tlumení vibrací: Navrženo pro vysokofrekvenční tlumení vibrací v rozsahu 20–500 Hz, se specifikovanou amplitudou ≤ 0,5 μm.
- Přesné ložiskové rozhraní: Válcovitost ložiskového otvoru řízená na ≤ 0,003 mm.
- Aplikace pro více válcovacích stolic: Vhodné pro šestistupňovou válcovací stolici UC-MILL a dvacetistupňovou válcovací stolici Sendzimir.
Značka: GW Precision
Původ produktu: Luoyang, Čína
Dodací lhůta: Dle smluvní dohody
Dodací kapacita: Až 1 000 kusů ročně
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita je 1000 kusů
- informace
Stroj na válcování za studena s provozním bočním pracovním blokem válečkových ložisek
Specifikace materiálu a tepelného zpracování
Hlavní materiál
Ten/Ta/Toblok ložiska pracovního válceje vyroben zTvárná litina QT600-3, odpovídajícíEN-GJS-600-3Materiál je vybrán pro svou kombinaci strukturální pevnosti, rozměrové stability, tlumení vibrací a vhodného poměru pevnosti k hmotnosti.
Uvedená hustota materiálu je přibližně7,1 g/cm³Jeho mechanické a tlumicí vlastnosti ho předurčují k přesnému podepření pracovních válců a ložiskových sestav.válcovna za studena.
Chemické složení
| Živel | Specifikace |
|---|---|
| Uhlík (C) | 3,6–3,8 % |
| Křemík (Si) | 2,2–2,5 % |
| Mangan (Mn) | ≤ 0,3 % |
| Hořčík (Mg) | 0,03–0,05 % |
Materiál je navržen tak, aby poskytoval dostatečnou strukturální tuhost a zároveň přispíval k útlumu vibrací během válcování. Specifikovaný poměr útlumu vibrací je≥35 %.
Pro aplikaci na straně obsluhy je stabilita materiálu obzvláště důležitá, protože nosná konstrukce musí udržovat relativní polohupracovní válec, ložisková sestava a hydraulické komponenty během opakovaných válcovacích cyklů.
Materiály klíčových součástí a povrchová úprava
Různé funkční oblastiložiskový blok válcovací stolicepoužívat materiály a povrchové úpravy vybrané podle jejich provozních podmínek.
| Komponent | Materiál | Zacházení |
|---|---|---|
| Těleso ložiskového bloku | Tvárná litina QT600-3 | Izotermické kalení a zpevňování kuličkováním |
| Odolná vložka proti opotřebení | GCr15SiMn | Hluboké kryogenní zpracování + 20 μm tvrdý chrom |
| Těsnicí komponent | PTFE + 316L | Laserová mikrotexturování |
Tělo QT600-3 tvoří hlavní konstrukční částblok ložiska pracovního válceIzotermické kalení a zpevňování kuličkováním se aplikují dle specifikovaného výrobního procesu.
Otěruvzdorná vložka je vyrobena z materiálu GCr15SiMn. Pro zlepšení provozních vlastností vložky se používá hluboká kryogenní úprava a tvrdé chromování se specifikovanou tloušťkou chromování...20 μm.
Pro těsnicí komponenty se používá PTFE a 316L. Na specifikované těsnicí plochy se nanáší laserová mikrotexturování pro podporu požadovaných těsnicích a provozních vlastností.
Kombinace těchto materiálů umožňuje, aby součástka v jednom celku integrovala strukturální oporu, odolnost proti opotřebení a těsnicí funkce.válcovna za studenashromáždění.
Proces přesného tepelného zpracování GW
Izotermické kalení
Hlavní částblok ložiska pracovního válceprochází kontrolovaným procesem tepelného zpracování:
Topení:900 °C × 2 hodiny
Kalení v solné lázni:300 °C × 1 hodina
Chlazení vzduchem
Ošetření rozměrové stability
Léčba stárnutí:180 °C × 24 hodin
Specifikovaná změna rozměru:≤0,005 %
Tepelné zpracování je důležitou součástí výrobního procesu, protože rozměrová stabilita přímo ovlivňuje přesnost rozhraní ložiska a montážních ploch.
Pro přesnostložiskový blok válcovací stolice, nekontrolované změny rozměrů po obrábění mohou ovlivnit instalaci ložiska a souosost mezi ložiskem,pracovní váleca strukturu frézy. Specifikované ošetření stárnutím se proto používá ke zlepšení rozměrové stability před konečným přesným obráběním a kontrolou.
Přesnost mechanického obrábění
Rozměrová přesnost je jedním z klíčových požadavků na výrobublok ložiska pracovního válceKritická ložisková a montážní rozhraní jsou kontrolována dle specifikovaných úrovní tolerancí.
Kritické rozměrové tolerance
| Funkce | Specifikace | Metoda kontroly |
|---|---|---|
| Ložiskový otvor | Φ200–400 mm, IT4 | Elektronická trnová měrka + tester kruhovitosti |
| Montážní plocha hydraulického válce | Rovinnost 0,01 mm | Optický plochý |
| Otvor pro polohovací kolík | H6 | Souřadnicový měřicí stroj |
| Válcovitost otvoru ložiska | ≤0,003 mm | Přesná rozměrová kontrola |
| Vertikalita instalační plochy | ≤0,005 mm/100 mm | Přesná rozměrová kontrola |
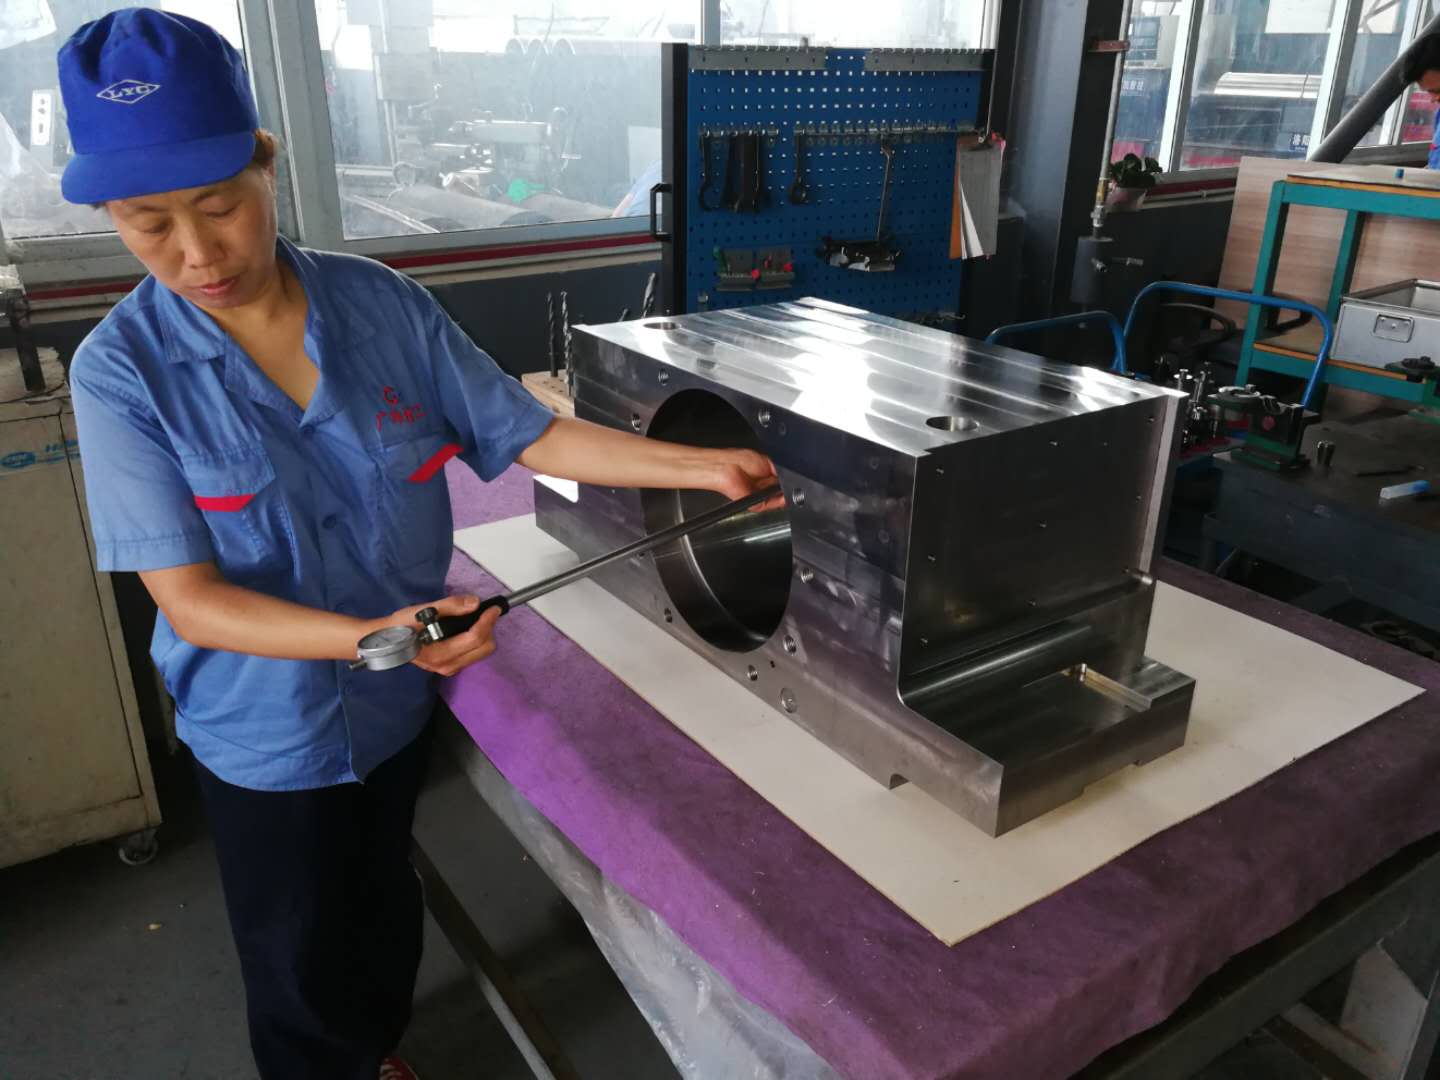
Otvor ložiska je kritickým rozhraním mezipracovní válecložiskové sestavy a nosné konstrukce. Požadavek na válcovitost≤0,003 mmje specifikováno pro zachování požadovaných geometrických podmínek.
Montážní plocha hydraulického válce má požadavek na rovinnost0,01 mm, přičemž otvory pro polohovací kolíky jsou vyrobeny v toleranci H6.
Verticita každé instalační plochy je řízena tak, aby≤0,005 mm/100 mmTyto ovládací prvky pomáhají udržovat instalační vztah komponenty v rámciválcovna za studena.
Mazací systém
Ten/Ta/Toblok ložiska pracovního válcepoužívá systém mazání olej-vzduch pro řízené dodávání maziva do provozní oblasti související s ložisky.
Mazání olejem a vzduchem
Mazivo:Syntetický esterový olej ISO VG 68 s přísadou MoS₂
| Parametr | Specifikace |
|---|---|
| Objem oleje | 0,05 ml/dávku |
| Tlak vzduchu | 0,4–0,6 MPa |
| Frekvence | 2–5 Hz |
| Nastavení | Automaticky se nastavuje podle rychlosti válcování |
Systém olej-vzduch zajišťuje řízené mazání během nepřetržitého provozu. Frekvenci mazání lze automaticky upravovat podle rychlosti válcování, což pomáhá udržovat vhodné mazací podmínky i za měnících se výrobních podmínek.
U sestavy na straně obsluhy přispívá stabilní mazání ke spolehlivému provozu ložiskového rozhraní a podporuje požadavky na nepřetržitý provozválcovna za studena.
Použití ve válcovnách za studena
Provozní stranablok ložiska pracovního válceje určen pro zařízení pro válcování za studena používaná při výrobě nerezové oceli, křemíkové oceli a ultratenkých pásů.
Šestistupňová UC-MLÝNA
Součást lze použít v šestistupňových konfiguracích UC-MILL pro válcování nerezové a křemíkové oceli.
Specifikovaná tloušťka válcování:
0,1–2,0 mm
Uspořádání podpěr na straně obsluhy poskytuje v tomto typu potřebné rozhraní pro polohování pracovních válců a instalaci ložisek.válcovna za studena.
Dvacetistupňová válcovna Sendzimir
Součást lze také použít pro aplikace na válcovně Sendzimir s výškou válcování dvaceti stupňů, které zahrnují výrobu ultratenkých pásů.
Specifikovaná tloušťka válcování:
0,02–0,2 mm
Požadavky na přesnost při výrobě ultratenkých pásů kladou zvláštní důraz na ustavení ložisek, rozměrovou stabilitu, kontrolu vibrací a přesné polohovánípracovní válec.
Kontrola kvality
Společnost GW Precision uplatňuje procesní kontrolu kvality v celém procesu výroby.blok ložiska pracovního válce, včetně přípravy materiálu, tepelného zpracování, CNC obrábění, přesné kontroly, čištění a konečné dodávky.
Kritické rozměry se kontrolují pomocí vhodného měřicího zařízení, včetně elektronických měřidel, zařízení pro kontrolu kruhovitosti, optické kontroly plochosti a souřadnicových měřicích strojů.
Zvláštní pozornost je věnována ložiskovým otvorům, polohovacím otvorům, montážním plochám, geometrickým tolerancím a dalším funkčním rozhraním.
Dokončenéložiskový blok válcovací stoliceje před závěrečnou kontrolou očištěn a zbaven otřepů. Kontrolní dokumentace je vypracována dle platných výrobních a smluvních požadavků.
Díky kontrolovanému výběru materiálů, tepelnému zpracování, přesnému obrábění, kontrole rozměrů, návrhu mazání a konfiguraci těsnění poskytuje společnost GW Precision komponenty pro uložení ložisek na straně obsluhy pro náročné...válcovna za studenaaplikace.
E-MAIL:guangwei@gwspool.com