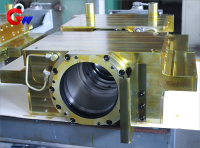
Válcovací mlýn za studena s blokem mezilehlých válečkových ložisek na straně operace
Materiál a tepelné zpracování bloku mezilehlého válečkového ložiska na provozní straně válcovny za studena
Materiál tělesa mezilehlého válečkového ložiska na straně obsluhy:
Vysokopevnostní litina (HT300/HT350) nebo litá ocel (ZG310-570) s pevností v tahu ≥500 MPa.
Odolná podšívka proti opotřebení:
Bronz (ZCuAl10Fe3) nebo polymerní kompozitní materiál, například modifikovaný PTFE materiál.
Tepelné zpracování:
Odlitky vyžadují stárnutí, aby se eliminovalo vnitřní pnutí a vysokofrekvenční kalení kritických kontaktních ploch, s typickou tvrdostí HRC 45-50.
Značka: GW Precision
Původ produktu: Liaoyang
Dodací lhůta: Smluvní ujednání
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- informace
Válcovací stolice pro válcování za studena s mezilehlým blokem válečkových ložisek na straně obsluhy
Rozměry a tolerance bloku mezilehlého válečkového ložiska na straně provozu
Otvory pro montáž ložiska:
Montážní otvory pro ložiska jsou přesně obráběny podle typu ložiska a požadavků válcovací tratě. U ložisek, jako jsou čtyřřadá kuželíková ložiska řady TQO, je použitelná tolerance uložení obvykle H6 pro vnitřní otvor nebo js6 pro vnější průměr, v závislosti na specifikacích výrobce ložiska a skutečném provedení sestavy.
Drsnost povrchu:
Hodnota Ra dosedací plochy ložiska je ≤ 0,8 μm, zatímco hodnota Ra nedosedací plochy je ≤ 3,2 μm. Kontrolovaná drsnost povrchu pomáhá zajistit stabilní uložení ložiska a spolehlivé kontaktní podmínky.
Přesnost polohování:
Kruhovitost ložiskového otvoru je ≤ 0,008 mm a souosost je ≤ 0,015 mm/500 mm. Vůle pro usazení s krkem válce je 0,05–0,10 mm, s ohledem na tepelnou roztažnost a skutečné provozní podmínky.
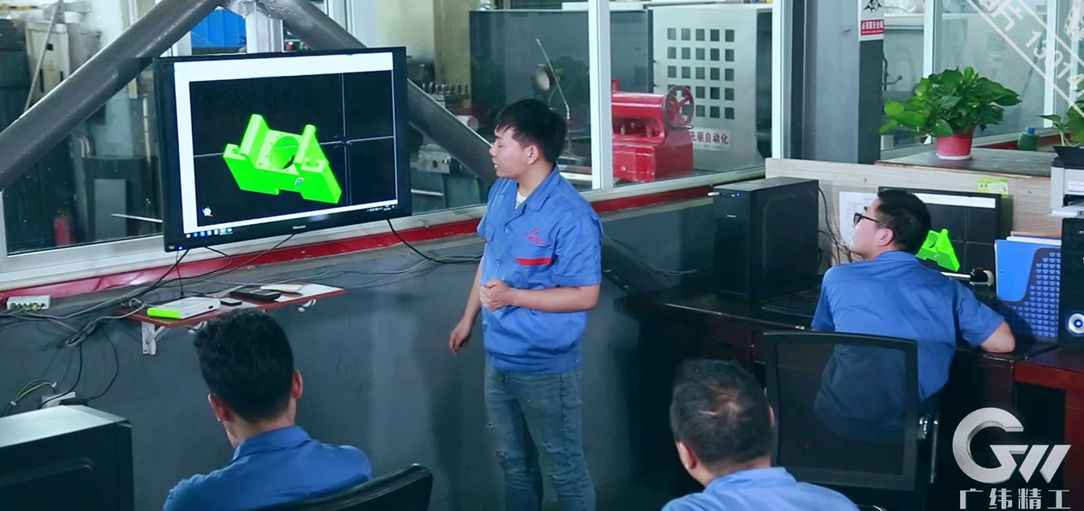
Programování CNC obrábění
CNC obráběcí programy jsou před výrobou ověřovány pomocí simulace na PC. Dráhy nástrojů a obráběcí sekvence jsou optimalizovány pro zlepšení rozměrové přesnosti, snížení zbytečného pohybu nástroje a udržení konzistentní kvality obrábění. Správné plánování procesu také pomáhá vytvářet čisté a rovnoměrné obrobené povrchy na ložiskovém bloku.
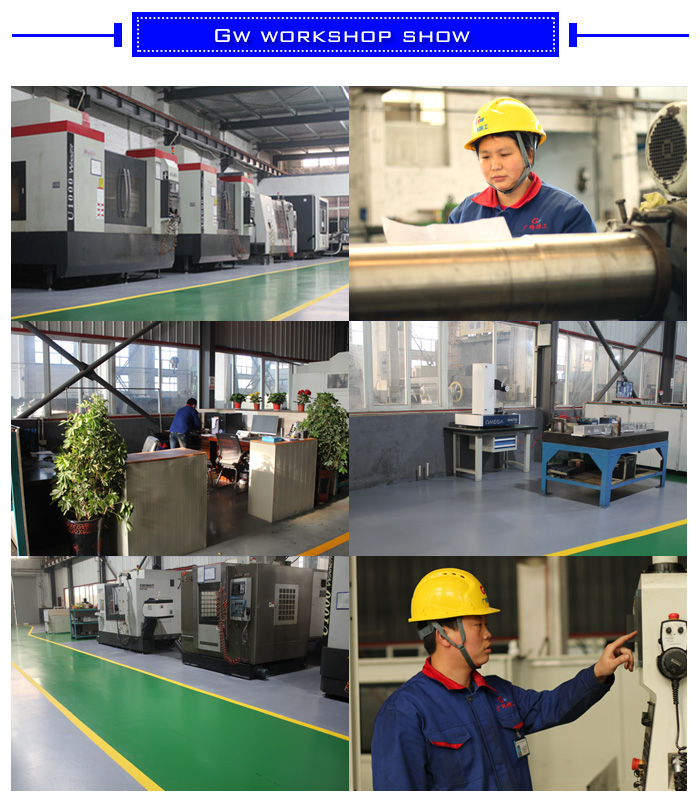
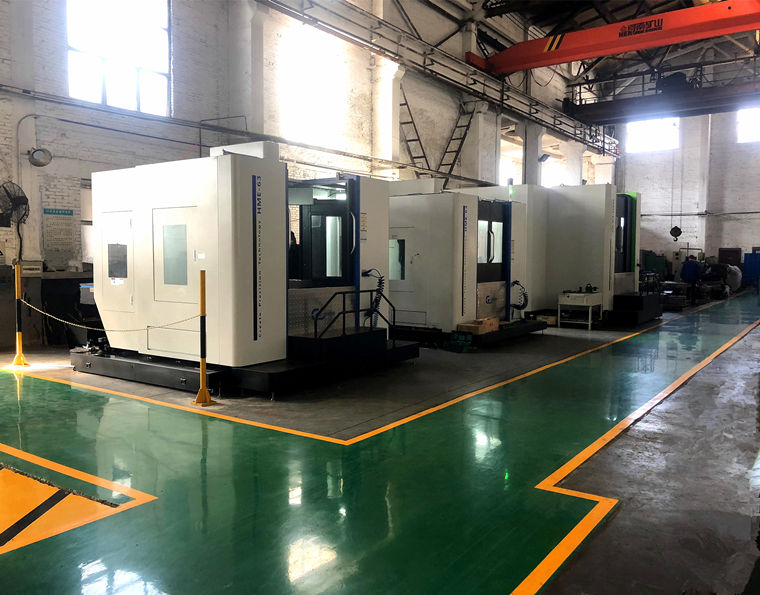
Vysoce přesné obráběcí zařízení
Horizontální CNC obráběcí centra, vertikální CNC obráběcí centra, pětiosá obráběcí centra a další vysoce přesná zařízení se vybírají podle velikosti a konstrukční složitosti mezilehlého bloku válečkových ložisek na straně obsluhy. Tyto stroje poskytují požadovanou přesnost polohování a obráběcí schopnosti pro velké otvory ložisek, montážní plochy, otvory pro šrouby a složité konstrukční prvky.
Výrobní a montážní proces
Ložiskové otvory jsou obráběny na CNC vyvrtávacích a frézovacích strojích s přesností IT6, kde je to specifikováno. Pro konečnou úpravu lze použít honování nebo broušení, aby se dosáhlo požadované rozměrové přesnosti a kvality povrchu. Chyba polohy kritických otvorů pro šrouby je ≤ 0,05 mm, aby bylo zajištěno přesné spojení s rámem válcovací stolice.
Požadavky na montáž:
Předpětí ložiska se nastavuje podle specifikací výrobce ložiska a skutečné konstrukce válcovací tratě. Pro vhodná uspořádání ložisek může být axiální předpětí specifikováno na 8–12 kN. Během instalace lze použít hydraulické matice k zajištění řízené montážní síly a zabránění rázovému zatížení ložiska, krčku válce a bloku ložiska.
Řízení procesů kvality
Kontrola kvality je implementována v celém výrobním procesu, od přípravy polotovarů a detekce vad až po tepelné zpracování, CNC obrábění, konečnou úpravu a závěrečnou kontrolu. Každý proces je kontrolován a schvalován předtím, než obrobek postoupí do další fáze výroby.
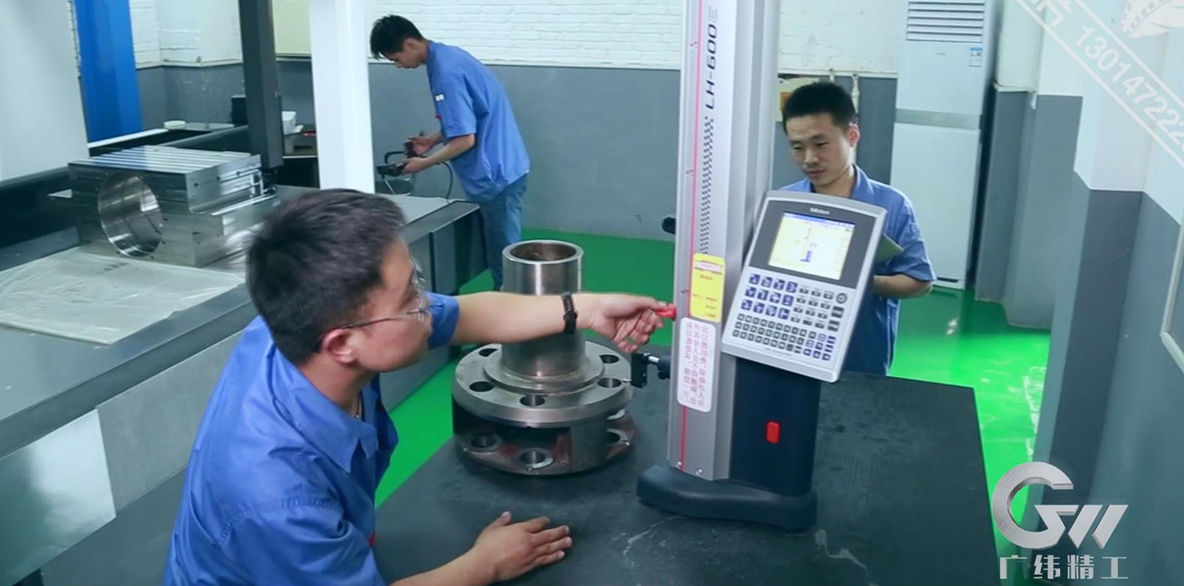
Inspekce a testování
K ověření kvality každého bloku mezilehlého válečkového ložiska na provozní straně se používají přísné kontrolní a zkušební postupy. Dokumentace kvality může zahrnovat analýzu chemického složení, záznamy o tepelném zpracování, zprávy o detekci vad, kontrolu tolerancí rozměrů a kontrolu geometrických tolerancí. Souřadnicové měřicí stroje a další přesné kontrolní přístroje se používají k ověření kritických obráběných rozměrů, geometrie otvorů, poloh otvorů a tolerancí tvaru a polohy. Veškeré kontrolní záznamy jsou uchovávány pro úplnou sledovatelnost výroby.
Mazání a utěsnění bloku mezilehlého válečkového ložiska
Mazací systém:
Mezilehlé válečkové ložisko může být mazáno koncentrovaným řídkým olejem s tlakem 0,3–0,5 MPa a průtokem 30–50 l/min nebo olejovo-vzduchovým mazáním s rychlostí dodávky oleje přibližně 5–10 kapek/min, v závislosti na požadavcích na zařízení a ložisko. Doporučená viskozita mazacího oleje je ISO VG 68-100 při 40 °C, v závislosti na provozních otáčkách ložiska, zatížení, teplotě a mazacím systému.
Těsnění:
Kombinovaná těsnicí struktura sestávající z labyrintového těsnění a pružinou vyztuženého břitového těsnění může být použita ke snížení vnikání vody, prachu, chladicí kapaliny a kovových částic. Příslušné požadavky na čistotu lze specifikovat dle normy ISO 4406 18/16/13. Těsnicí materiály zahrnují vysokoteplotně odolný fluorokaučuk (FKM) nebo polyuretan (PU), vybrané podle provozní teploty, maziva, chladicí kapaliny a podmínek opotřebení.