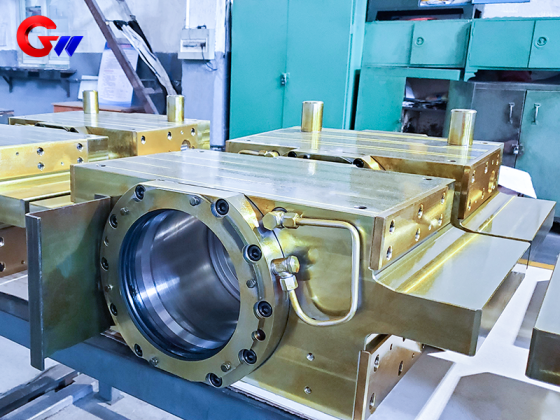


Válcovna za tepla s blokem mezilehlých válečkových ložisek na straně pohonu
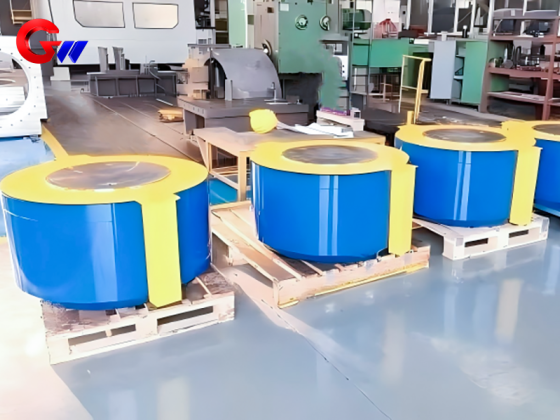
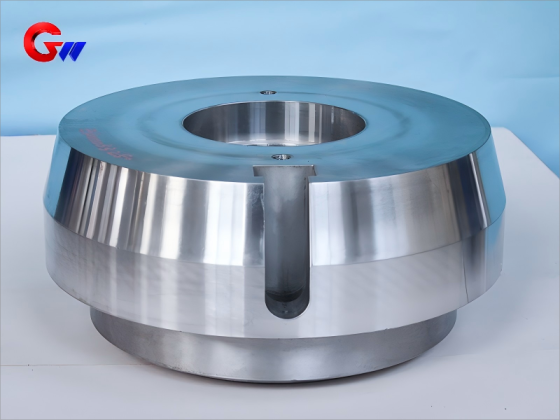
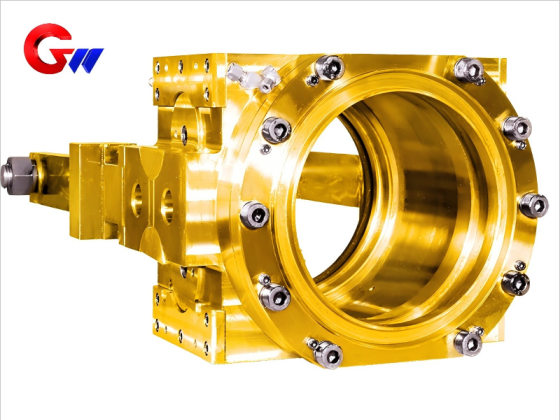
Ložiskový blok meziválců na straně pohonu válcovny za tepla je přesný nosný prvek používaný k podepření a umístění meziválce na straně pohonu válcovny za tepla. Přenáší válcovací zatížení a přenáší je na rám válcovny a zároveň podporuje přenos krouticího momentu prostřednictvím systému válců na straně pohonu. Ložiskový blok lze vyrobit podle konfigurace válcovny, rozměrů válců, materiálových požadavků a technických specifikací zákazníka.
Typ produktu: Blok mezilehlého ložiska na straně pohonu
Použití: Válcovna za tepla
Materiál: Litá ocel nebo kovaná ocel dle požadavků aplikace
Přizpůsobení: K dispozici je standardní i nestandardní zakázková výroba
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita je 1000 kusů
- informace
Válcovna za tepla s blokem mezilehlých válečkových ložisek na straně pohonu
Ten/Ta/ToBlok mezilehlých válečkových ložisek na straně pohonu válcovny za teplaje jednou z důležitých konstrukčních součástí válcovny za tepla. Používá se hlavně k podepření a přesnému polohování meziválce na straně pohonu válcovny, přičemž přenáší mechanické zatížení vznikající během válcování a přenáší ho na rám válcovny.
Během válcování za tepla pracuje blok mezilehlého ložiska za náročných podmínek, jako je vysoká teplota, chladicí voda, mazivo, prach, opakované zatížení a vibrace. Válcovací zóna může dosáhnout přibližně 800–1200 °C, zatímco samotný blok ložiska je navržen tak, aby fungoval jako součást sestavy podpěry válců za nepřetržitých průmyslových provozních podmínek.
Ložiskový blok musí udržovat stabilní polohu mezilehlého válce a poskytovat vhodné instalační podmínky pro ložisko. Přesné polohování pomáhá snižovat průhyb válce a podporuje stabilní vyrovnání válců během válcování. V závislosti na konfiguraci válcovací tratě může součást pracovat také s hydraulickým systémem ohýbacích válců a absorbovat dodatečné axiální síly.
Podpora, polohování a přenos síly
Primární funkcí bloku mezilehlých válečkových ložisek na straně pohonu je zajistit spolehlivépodpora a umístěnípro meziválec. Válcovací síly se přenášejí přes sestavu válce a ložiska do ložiskového bloku a poté do rámu válcovací stolice.
Na straně pohonu je ložiskový blok také spojen se systémem přenosu výkonu. Může být spojen s univerzálním hřídelem nebo převodovkou a přenášet točivý moment motoru prostřednictvím systému pohonu válcovací stolice.
Konstrukční řešení proto musí poskytovat dostatečnou oporu pro ložisko a zároveň zachovat požadované vyrovnání mezi válcem, ložiskem a komponenty na straně pohonu.
Mazání, těsnění a chlazení
Mazání a těsnění jsou důležité pro spolehlivý provoz ložiskové sestavy válcovací tratě. Dodané informace o produktu zahrnují systém mazání olej-vzduch, který je navržen pro podporu mazání ložisek a pomáhá zabránit vniknutí chladicí vody a oxidových usazenin do ložiskového prostoru.
Ložiskový blok může také obsahovat nebo pracovat s vnitřním chladicím zařízením. V případě potřeby lze použít cirkulující vodu nebo vzduch, aby se pomohlo regulovat teplotu ložiska a snížilo se nadměrné zahřívání během nepřetržitého provozu.
Správné mazání, těsnění a chlazení pomáhají chránit ložisko a dosedací plochy v prostředí válcování za tepla. Tyto funkce jsou obzvláště důležité tam, kde se současně vyskytuje chladicí voda, okuje, mazivo a provozní podmínky s vysokou teplotou.
Výběr materiálu
Poskytnuté informace o materiálu zahrnujíLitá ocel ZG35CrMo a ZG42CrMopro aplikace vyžadující rovnováhu mezi pevností a zpracovatelností odlitků.
Pro aplikace s velmi vysokým zatížením,Kovaná ocel 34CrNiMo6je také uváděn jako volitelná výbava, která poskytuje vyšší odolnost proti únavě v náročných provozních podmínkách.
Konečný výběr materiálu závisí na konfiguraci válcovací tratě, konstrukci ložiskového bloku, podmínkách zatížení, výrobních požadavcích a technických specifikacích zákazníka. Výběr materiálu se proto určuje podle skutečného produktu, spíše než aby se na každý ložiskový blok používala jedna jakost materiálu.
Výrobní proces
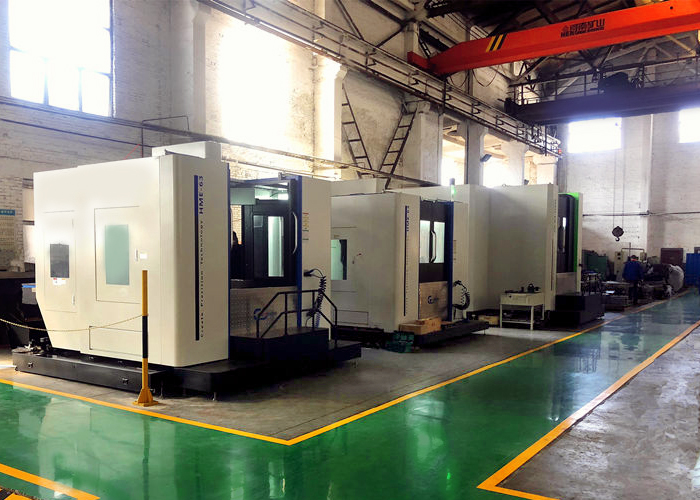
Společnost GW Precision vyvinula díky dlouholetým zkušenostem s výrobou propracovaný proces obrábění ložiskových bloků pro válcovací stolice. Výrobní proces kombinuje vertikální obrábění, horizontální vyvrtávání, počítačem podporované plánování procesů a etapovou kontrolu.
Běhemvertikální obráběníSoučást se nejprve opracuje podle geometrie výkresu. Na příslušných plochách se vyhradí přídavek na obrábění a obrobené oblasti se pro kontrolu očistí a odjehlí. První kus se zkontroluje před pokračováním následného výrobního procesu.
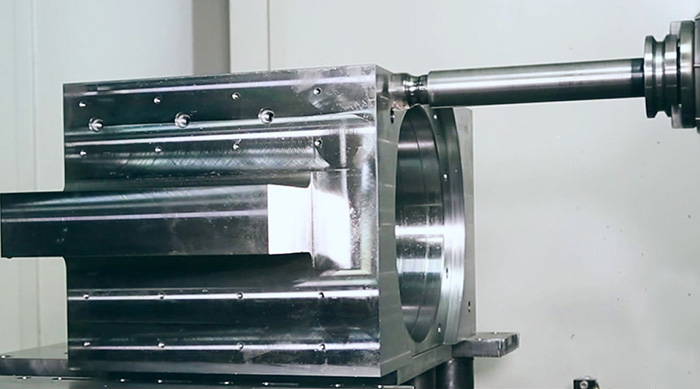
Běhemhorizontální vyvrtáváníPro příslušné povrchy a drážky jsou vyhrazeny přídavky na obrábění. Referenční procesní data zahrnují přídavek přibližně 1,5–2 mm pro vybrané povrchy a drážky, zatímco obrábění otvorů si může před konečným obráběním ponechat přídavek přibližně 3–4 mm. Tyto hodnoty jsou procesní referenční hodnoty a upravují se podle skutečných požadavků na výkres a obrábění.
Po obrábění se odstraní otřepy a ostré hrany, aby se usnadnila kontrola a následné zpracování.
CNC obrábění a optimalizace procesů
Pro ložiskové bloky válcovacích stolic, ohýbacích válcovacích bloků a dalších přesných součástí používá GW Precision počítačem podporované programování k optimalizaci obráběcích programů a uspořádání výrobního procesu.
Posloupnost obrábění je plánována podle struktury součásti, požadavků na obrábění a kontrolních bodů. To pomáhá kontrolovat vztah mezi různými obráběnými povrchy a podporuje konzistentní rozměrovou přesnost.
Kombinace vertikálního obrábění, horizontálního vyvrtávání, optimalizace procesů a kontroly prvního kusu poskytuje strukturovaný přístup k výrobě složitých součástí válcovacích stolic.
Kontrola kvality
Kontrola kvality je integrována do výrobního procesu, nikoliv se omezuje pouze na finální kontrolu. Kontrola prvního kusu se provádí po klíčových fázích obrábění, což umožňuje ověřit proces před pokračováním ve výrobě.
Během výroby se zohledňuje kontrola rozměrů, kontrola přídavků na obrábění, stav povrchu a odstraňování otřepů a ostrých hran. Obráběcí proces se upravuje podle technického výkresu a skutečných požadavků na výrobek.
Díky dlouhodobému vývoji procesů a neustálé optimalizaci CNC obráběcích programů společnost GW Precision zavedla výrobní proces problok mezilehlého ložiska na straně pohonua další přesné součásti válcovacích stolic.
Kombinace vhodného výběru materiálu, přesného obrábění, plánování procesů, kontroly, mazání a těsnění umožňuje, aby ložiskový blok splňoval požadavky různých aplikací válcoven za tepla.
GW Precision vyrábí standardní i nestandardníložiskové bloky pro válcovny za tepladle výkresů zákazníka, konfigurace zařízení, požadavků na materiál a technických specifikací.