Přizpůsobené ocelové pouzdro 35CrMoV pro válcovnu za studena
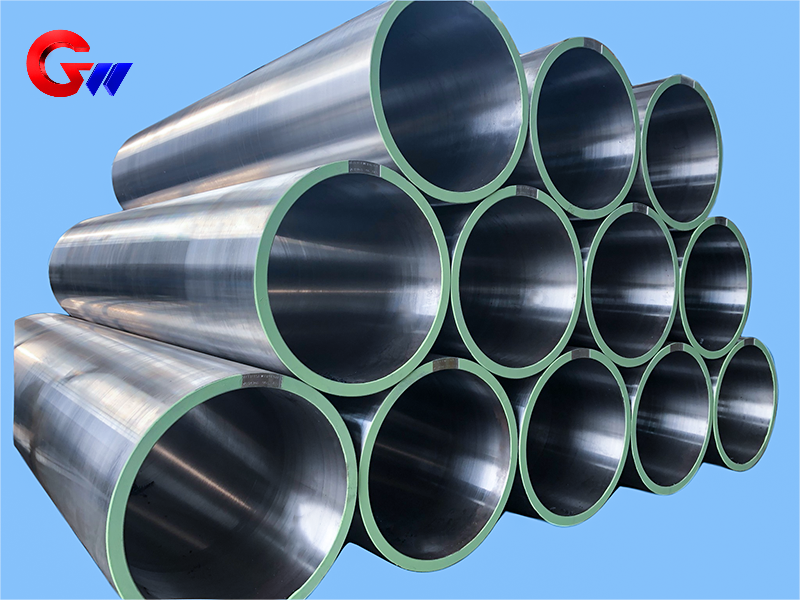
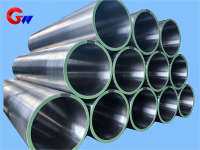
Ocelové pouzdro 35CrMoV pro válcovny za studena je zakázková vysokopevnostní součástka pro přenos síly, podepření válců a přesné polohování ve válcovnách za studena. Specifikace pouzdra je Φ502 × Φ560 × 1700 mm. V kaleném a popouštěném stavu zahrnují dodávané mechanické vlastnosti pevnost v tahu 900–1100 MPa, mez kluzu 750–950 MPa, prodloužení ≥12 %, rázovou energii ≥50 J při pokojové teplotě, tvrdost HRC 28–35 a smrštění v průřezu ≥45 %. Pouzdro se vyrábí řízeným kováním, přesným obráběním, tepelným zpracováním, zpevňováním povrchu a kontrolními procesy.
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita ocelové cívky je 4000 kusů
- informace
 Ocelové pouzdro 35CrMoV na míru pro válcovnu za studena
Ten/Ta/ToOcelové pouzdro 35CrMoV pro válcovny za studenaje zakázková mechanická součástka určená pro přenos síly, oporu válců, polohování a stabilní provoz ve válcovacích zařízeních za studena. Pouzdro je vyrobeno zOcel 35CrMoVa má stanovenou velikostΦ502 × Φ560 × 1700 mm.
Během válcování za studena je objímka vystavena válcovacímu momentu, radiální válcovací síle, vibracím, rázovému zatížení, kluznému tření a změnám teploty. Proto je třeba její materiálové vlastnosti, soustřednost, válcovitost, rozměrovou přesnost, tvrdost povrchu a dynamickou rovnováhu řídit podle požadavků válcovací tratě.
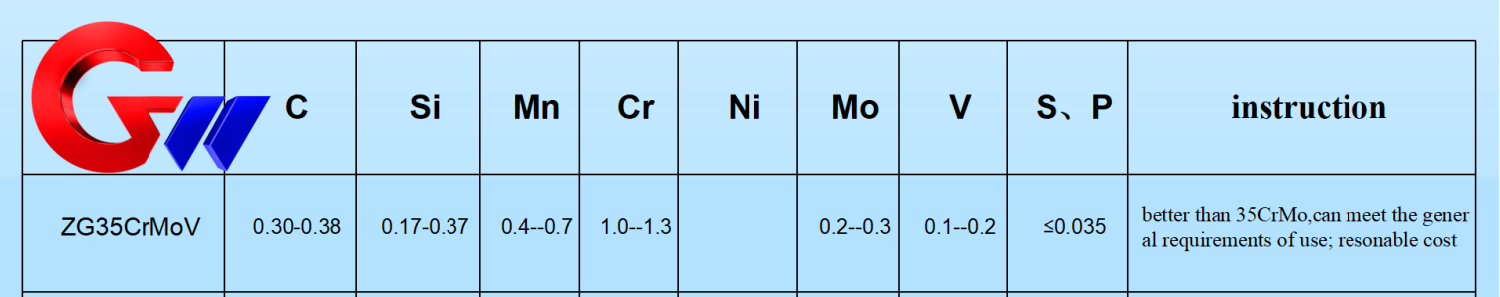
Mechanické vlastnosti oceli 35CrMoV
Uvedené údaje o mechanických vlastnostech platí proOcel 35CrMoV v kaleném a popouštěném stavukalením a následným popouštěním za vysoké teploty.
Typické hodnoty výkonu jsou:
Pevnost v tahu: 900–1100 MPa, testováno dle GB/T 228.1 (ISO 6892)
Mez kluzu: 750–950 MPa
Prodloužení: ≥12%, s měřenou délkou 5d, kde d je průměr vzorku
Energie nárazu: ≥50 J při pokojové teplotědle GB/T 229 (ISO 148)
Tvrdost: HRC 28–35v kaleném a popouštěném stavu dle GB/T 230.1
Smrštění v řezu: ≥45%
Tyto vlastnosti poskytují ocelovému pouzdru pracujícímu při opakovaném mechanickém zatížení ve válcovacích zařízeních za studena kombinaci pevnosti, houževnatosti a odolnosti proti deformaci.
Porovnání materiálů
Ve srovnání s jinými legovanými ocelemi Cr-Mo používanými pro ocelové pouzdra,35CrMoVposkytuje vyváženou kombinaci pevnosti a houževnatosti.
Pro srovnání materiálů uvádí následující typické hodnoty:
| Materiál | Obsah uhlíku | Obsah vanadu | Pevnost v tahu | Hlavní charakteristiky |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Komplexní pevnost a houževnatost, relativně nízká cena |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Vyšší pevnost, ale mírně nižší houževnatost |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Vysoká houževnatost a odolnost proti únavě, včetně niklu |
Volba 35CrMoV poskytuje praktickou rovnováhu mezi mechanickým výkonem a výrobními náklady pro zakázkové ocelové pouzdra pro válcování za studena.
Funkce ve válcovnách za studena
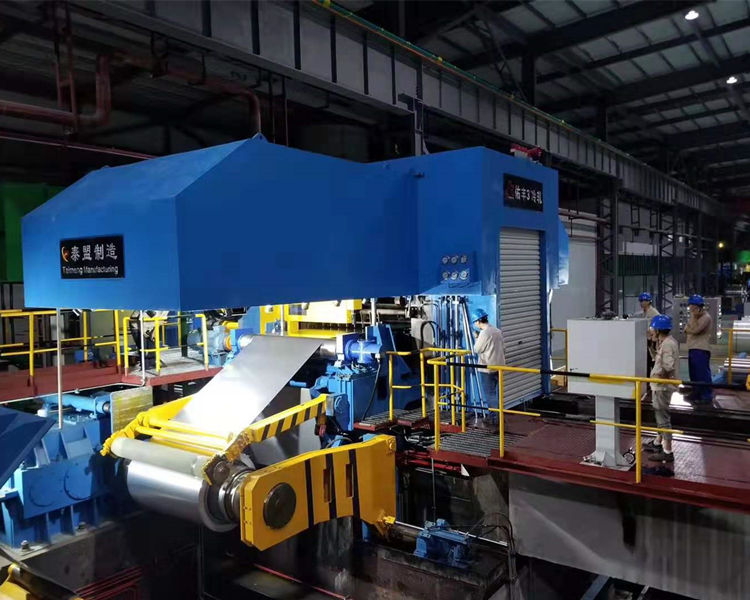
PřizpůsobenéOcelové pouzdro 35CrMoVplní několik funkcí ve válcovně za studena.
Zaprvé, poskytujepřenos síly a podporaPouzdro spojuje válcovací stolici a hnací hřídel a přenáší válcovací moment, který může dosáhnout2000 kN·m nebo vícea odolává radiálním valivým silám v rozsahu přibližně500–3 000 tundle dodaných dat aplikace.
Za druhé, rukáv poskytujepřesné polohováníSpecifikovaná souosost mezi válcovací tratí a převodovým systémem je≤0,02 mmUdržování tohoto vztahu pomáhá snižovat problémy související s vyrovnáním, jako jsou odchylky pásu a nerovnoměrná tloušťka pásu.
Za třetí, rukáv přispívá kodolnost proti únavě a tlumení vibracíZařízení pro válcování za studena mohou být vystavena vibracím a rázovému zatížení, včetně dynamických sil způsobených náhlými změnami průtoku. Objímka proto potřebuje dostatečnou pevnost a houževnatost, aby odolala opakovanému zatížení.
Odolnost proti opotřebení a tepelná stabilita
Kontaktní plocha mezi ocelovým pouzdrem a ložiskovými nebo válečkovými součástmi může být vystavena dlouhodobému kluznému tření. Dodaný technický požadavek specifikuje tvrdost povrchuHRC 50–55pro kontaktní povrch pro zlepšení odolnosti proti opotřebení.
Zařízení pro válcování za studena obvykle pracuje při přibližně60–120 °Cza dodaných provozních podmínek. Pouzdro musí za těchto teplot zachovat rozměrovou přesnost a jeho charakteristiky tepelné roztažnosti musí být kompatibilní se systémem válcovací tratě.
Kombinace houževnatosti jádra a zpevnění povrchu umožňuje ocelovému pouzdru splňovat různé požadavky mezi vnitřní strukturou materiálu a pracovní kontaktní plochou.
Kování a příprava polotovarů
Výrobní proces začíná přípravou polotovaru. Dodávaný postup specifikuje použitíOcelové ingoty ESRk dosažení čistšího stavu materiálu, sS a P regulováno na ≤0,015 %.
Polotovar je vytvořen skrzvícesměrné kování při 1100–850 °C, s poměrem kování≥4Tento proces kování má za cíl eliminovat vady související s odléváním a zlepšit vnitřní strukturu materiálu.
Po kování je polotovar ihned normalizován na880 °C × 2 hodinyNormalizace se používá ke zjemnění struktury zrn a vytvoření vhodných podmínek pro následné obrábění a tepelné zpracování.
Přesné obrábění
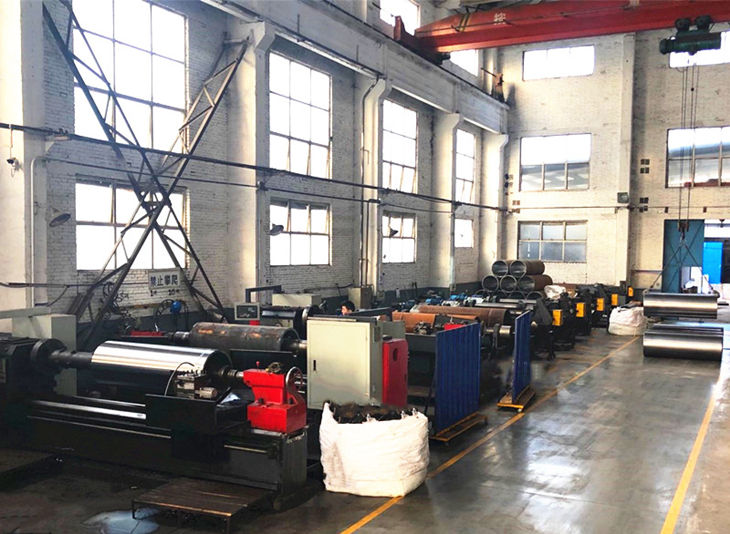
Po kování a předběžném tepelném zpracování se ocelové pouzdro podrobuje hrubému a polopřesnému obrábění.
Během hrubování se vnější průměr a čelní plochy opracují soustruhem, přičemž se ponechává přídavek na obrábění2–3 mmVrtání a řezání závitů se provádí také se specifikovanou přesností závitu6H.
Pro vnitřní chladicí kanál se používá hluboké vrtání. Dodaný požadavek specifikuje průměr otvoruΦ15 ±0,2 mma přímost≤0,1 mm/m.
Vnitřní otvor se poté vyvrtá doPřesnost IT7, s válcovitostí řízenou na≤0,01 mmTyto obráběcí operace vytvářejí geometrický základ pro následné procesy přesného broušení a honování.
Tepelné zpracování a zpevnění povrchu
Hlavní proces tepelného zpracování ocelového pouzdra 35CrMoV jekalení a popouštění za vysokých teplot.
Specifikovaný proces kalení je850 °C s následným ochlazením olejem, následované popouštěním za vysoké teploty při550 °C × 4 hodinyVýsledná tvrdost je specifikována naHRC 28–32, při zachování požadované houževnatosti jádra.
Pro pracovní plochu,iontová nitridacelze aplikovat. Specifikovaná tvrdost povrchu je≥HV900, s hloubkou nitridované vrstvy0,3–0,5 mmPodle dodaných údajů může tato úprava zvýšit odolnost proti opotřebení přibližně opětkrát.
Alternativně,laserové kalenílze použít k selektivnímu zpevnění kontaktní plochy. Specifikovaná tvrdost po laserovém kalení jeHRC 55–60s řízenou deformací<0,03 mm.
Přesné broušení a kontrola
Po tepelném zpracování a zpevnění povrchu se ocelové pouzdro podrobuje přesnému obrábění. ACNC válcová bruskapoužívá se pro přesné broušení s rozměrovou tolerancí řízenou na±0,005 mma drsnost povrchuRa ≤0,4 μm.
Vnitřní otvor je dále opracován honováním s kontrolou kruhovitosti.≤0,005 mm.
Inspekce zahrnujeultrazvukové testovánídle dodanéhoEN 10228-3standardní, bez vad větších nežΦ1 mmZbytkové napětí lze také kontrolovat pomocíMetoda rentgenové difrakce, přičemž zadaná vrstva tlakového napětí dosahuje≥0,2 mm.
Tyto kontrolní postupy poskytují dodatečnou kontrolu kvality vnitřního materiálu, přesnosti obrábění a zbytkového napětí v hotovém ocelovém pouzdře.
Vyhrazené zařízení pro vrtání otvorů
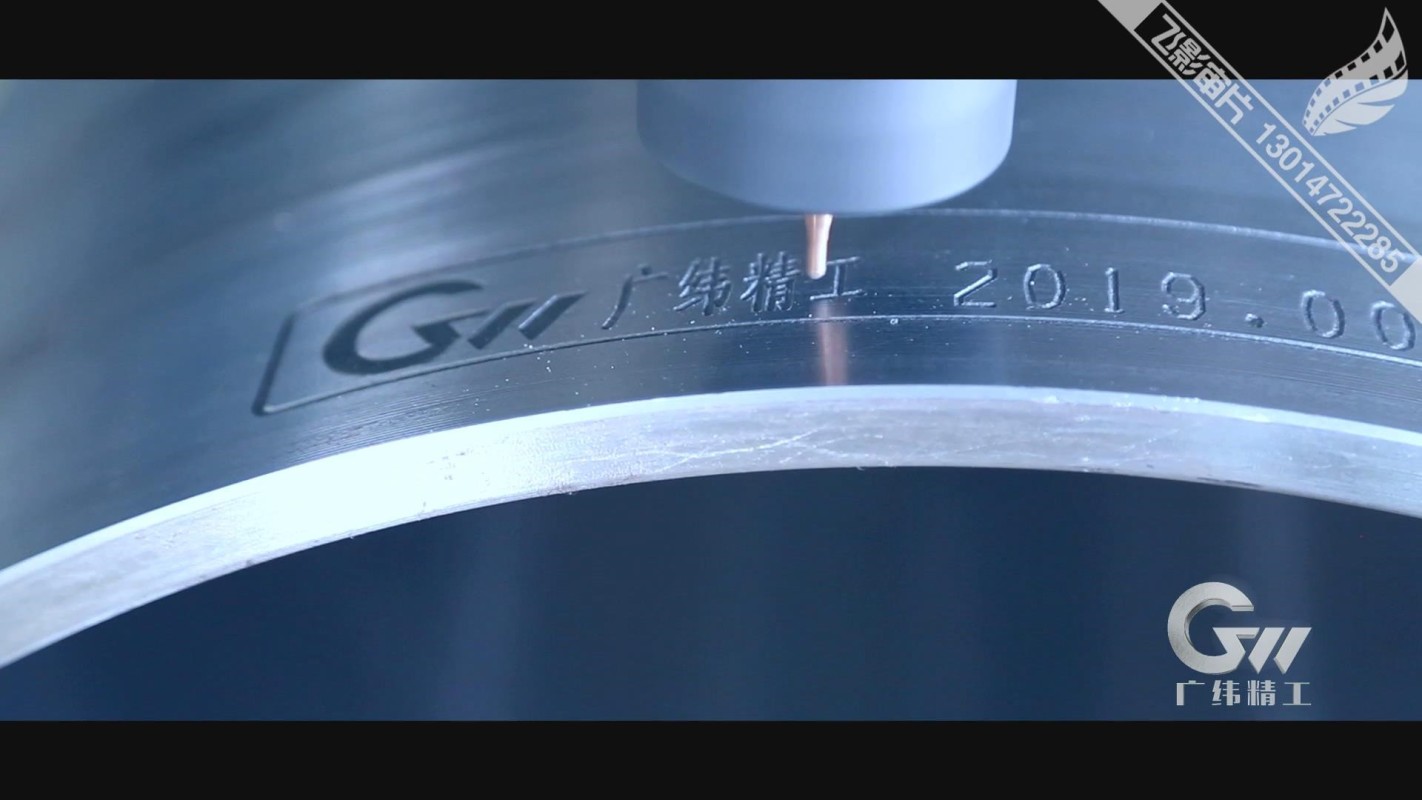
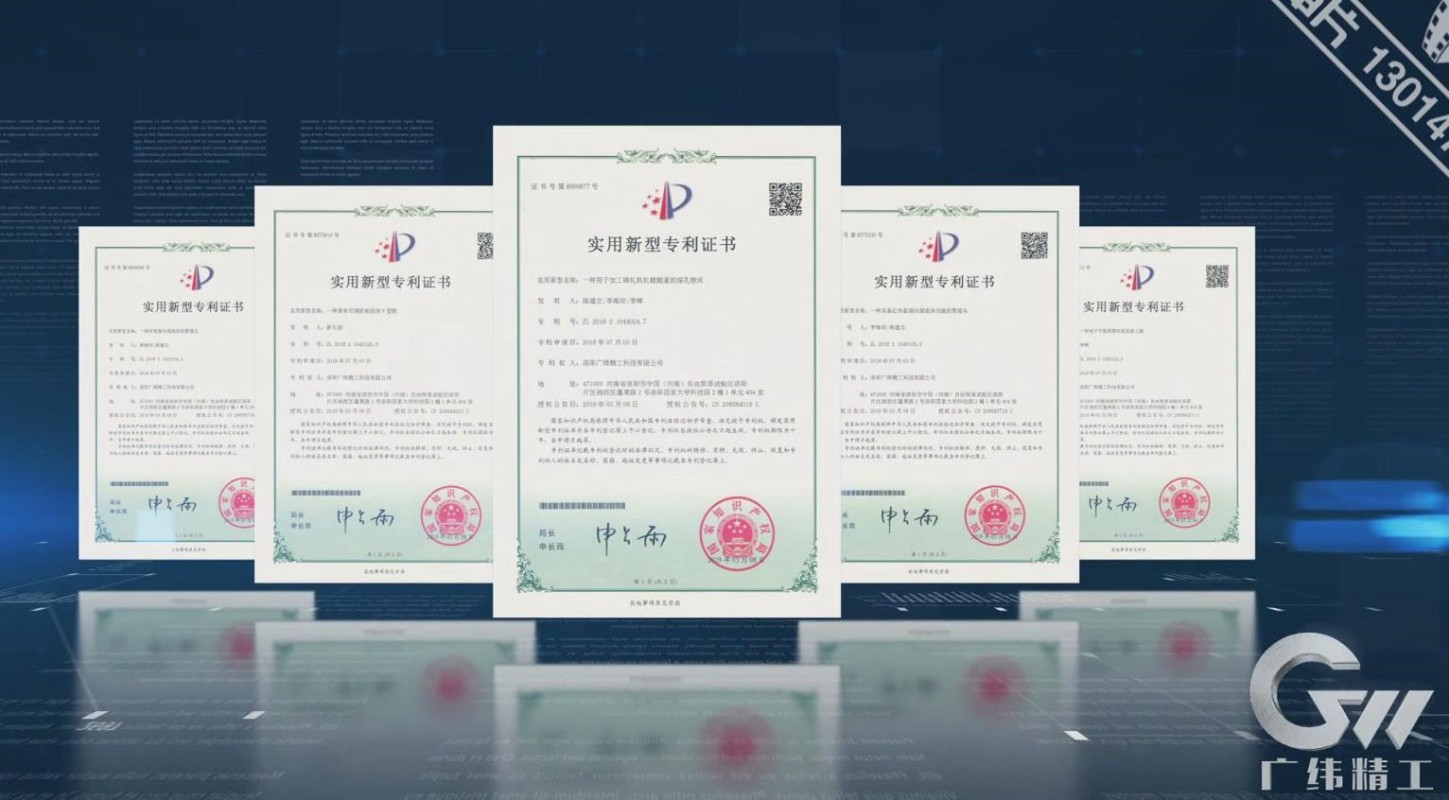
GW Precision Technology používánezávisle vyvinutý specializovaný vrtací strojpro zpracování ocelových pouzder. Zařízení bylo společností vyvinuto a vyvíjeno a získalonárodní patent.
Stroj je navržen s dobrou tuhostí, obráběcí konstrukcí s nevratným upnutím a vysokou přesností obrábění. Díky neustálému zlepšování zařízení a výrobního procesu vyvinula společnost GW Precision Technology integrovaný systém pro řízenísoustřednost, válcovitost, symetrie a dynamická rovnováhaz ocelových pouzder 35CrMoV.
Specifické rozměrové tolerance a požadavky na geometrickou přesnost jsou řízeny podle požadavků zákazníka na ocelové pouzdro. To umožňuje přizpůsobit výrobní proces různým konfiguracím válcoven za studena a technickým specifikacím.
Ocelové pouzdro na míru pro válcování za studena
Ten/Ta/ToOcelové pouzdro 35CrMoVje vyroben dle technických požadavků zákazníka pro válcovnu za studena. Jeho specifikovaný rozměr jeΦ502 × Φ560 × 1700 mm, s kontrolovanými mechanickými vlastnostmi, přesností obrábění, výkonem povrchu a požadavky na kontrolu.
Výrobní postup integrujePříprava ingotů z oceli ESR, vícesměrné kování, normalizace, hrubovací obrábění, vrtání hlubokých otvorů, vyvrtávání vnitřních otvorů, kalení a popouštění, zpevňování povrchů, přesné broušení, honování a konečná kontrola.
Tento integrovaný proces má za cíl poskytnout ocelové pouzdro na míru s požadovanou kombinací pevnosti, houževnatosti, odolnosti proti opotřebení, rozměrové přesnosti a geometrické přesnosti pro aplikace ve válcovnách za studena.