



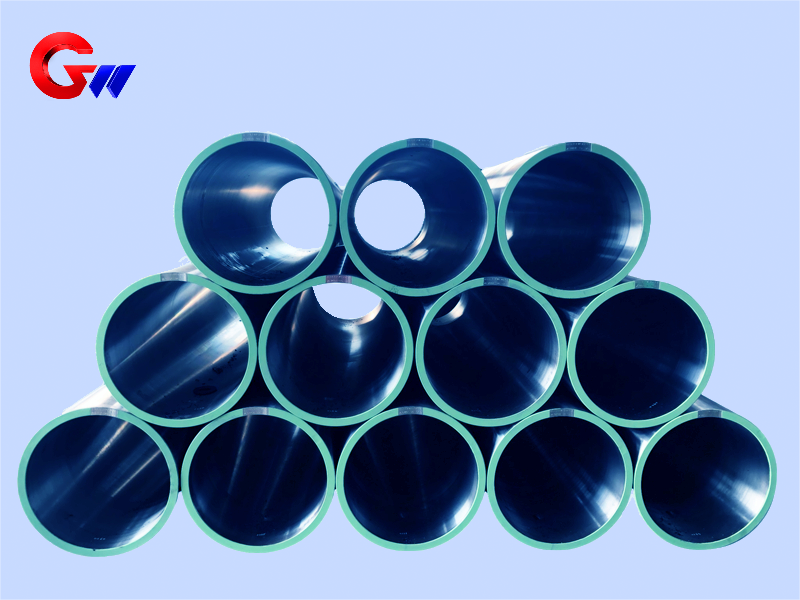
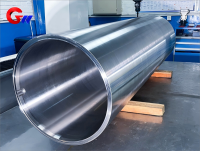
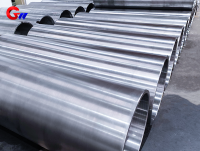
Přizpůsobená ocelová cívka 35CrMoV pro válcovnu za studena
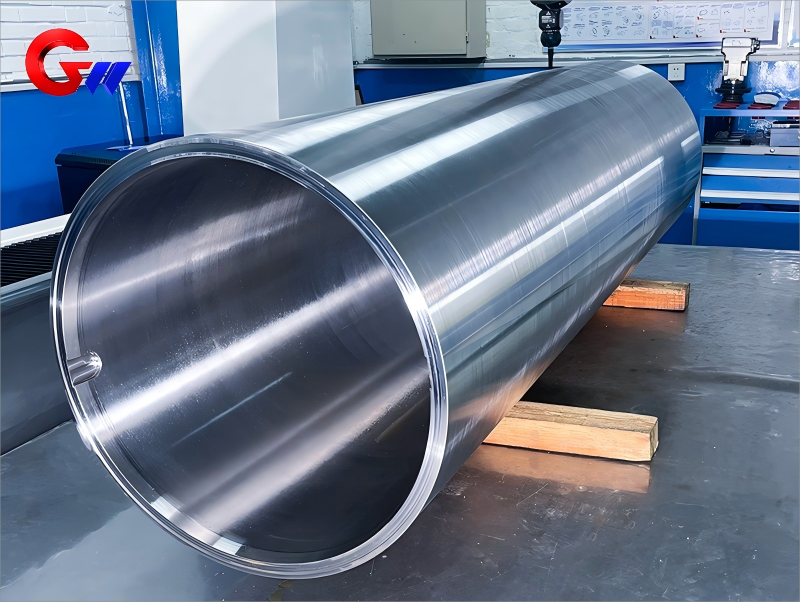
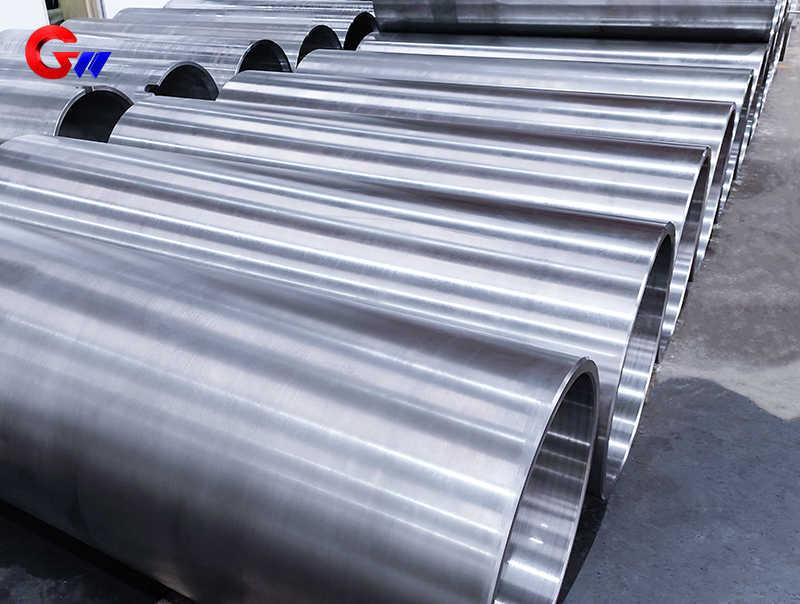
Zakázková ocelová cívka 35CrMoV pro válcovny za studena je vyrobena z vysoce pevné a houževnaté legované konstrukční oceli. Po kalení a popouštění za vysokých teplot poskytuje 35CrMoV vyváženou kombinaci pevnosti, houževnatosti, odolnosti proti únavě a výkonu za vysokých teplot, díky čemuž je vhodná pro vysoce zatěžované a vysoce přesné rotační součásti používané ve válcovnách za studena.
Společnost GW Precision vyrábí cívky z oceli 35CrMoV dle výkresů zákazníka, konfigurace zařízení, rozměrových požadavků, tolerancí obrábění, požadavků na tepelné zpracování a kontrolních norem.
Typ produktu: Cívka z oceli 35CrMoV na míru
Materiál: 35CrMoV
Specifikace: 665 × 605 × 2000 mm
Použití: Válcovna za studena
Tepelné zpracování: kalení a popouštění za vysokých teplot
Obrábění: Přesné vyvrtávání, honování a broušení
Dynamické vyvážení: úroveň G2.5, ISO 1940
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita ocelové cívky je 4000 kusů
- informace
Přizpůsobená ocelová cívka 35CrMoV pro válcovnu za studena
Ocelová cívka GW Precision 35CrMoV na míru je určena pro aplikace s vysokým zatížením a vysokou přesností ve válcovnách za studena. Ocelová cívka je vyráběna dle technických výkresů zákazníka a skutečných požadavků válcovny. Dodávaná specifikace produktu je 665 × 605 × 2000 mm, zatímco jiné rozměry lze upravit dle konfigurace zařízení a požadavků aplikace.
35CrMoV je vysoce pevná a houževnatá konstrukční ocel. Její slitina chromu, molybdenu a vanadu poskytuje dobrou prokalitelnost, odolnost proti únavě a pevnost za vysokých teplot. Materiál je vhodný pro součásti vystavené opakovanému mechanickému zatížení a nepřetržitému nebo vysokorychlostnímu otáčení. Kontrolovaný obsah síry a fosforu také pomáhá snižovat tepelnou křehkost a zlepšovat rázovou houževnatost.
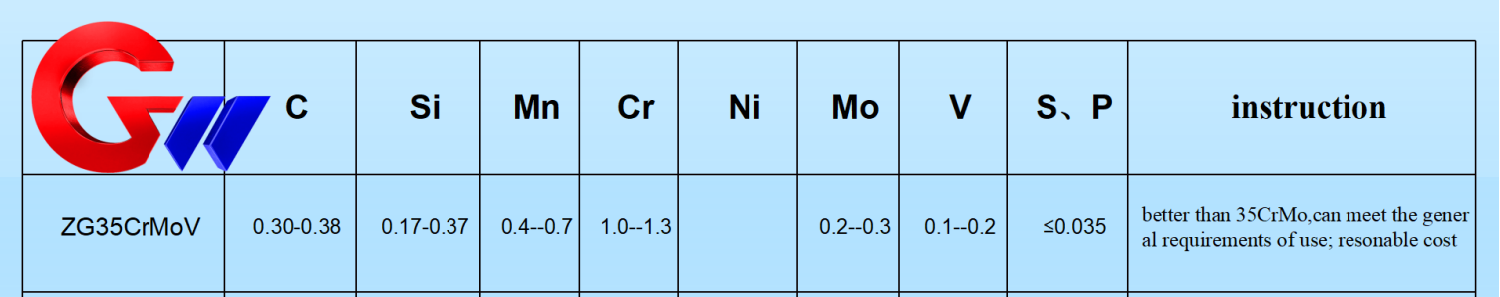
Podle dodaných materiálových údajů zahrnuje typické chemické složení oceli 35CrMoV 0,30–0,38 % C, 0,80–1,10 % Cr, 0,20–0,30 % Mo a 0,10–0,20 % V, s poměrem S/P řízeným na ≤ 0,015 %. Tyto legující prvky poskytují materiálový základ pro požadovanou pevnost, houževnatost, prokalitelnost a odolnost proti únavě za náročných provozních podmínek.
Mechanické vlastnosti 35CrMoV
Mechanické vlastnosti materiálu ocelové cívky jsou hodnoceny po kalení a popouštění za vysokých teplot. Typická pevnost v tahu je 900–1100 MPa, zatímco mez kluzu je 750–950 MPa. Prodloužení je ≥12 % na základě měřené délky 5d, kde d představuje průměr vzorku. Rázová energie je ≥50 J při pokojové teplotě, tvrdost je HRC 28–35 v kaleném a popouštěném stavu a míra smrštění v průřezu je ≥45 %.
Mezi příslušné zkušební normy pro tyto vlastnosti patří GB/T 228.1 (ISO 6892) pro zkoušky tahem, GB/T 229 (ISO 148) pro zkoušky rázem a GB/T 230.1 pro zkoušky tvrdosti.
Pro aplikace s dynamickým zatížením uvádějí dodané technické údaje mez únavy přibližně 450–500 MPa po dobu 10⁶ cyklů s použitím hladkého vzorku. Díky této únavové vlastnosti je materiál vhodný pro součásti, které jsou během provozu válcovací tratě opakovaně zatěžovány. Skutečný výkon závisí na stavu materiálu, tepelném zpracování, geometrii, stavu povrchu a provozním prostředí.
Tepelné zpracování a výkon při vysokých teplotách
Tepelné zpracování je důležitou součástí výroby cívky z oceli 35CrMoV. Proces kalení využívá ohřev na přibližně 850–880 °C s následným chlazením v oleji k dosažení požadované martenzitické struktury. Po kalení se provádí vysokoteplotní popouštění při přibližně 550–650 °C.
Teplotu popouštění lze upravit podle požadované pevnosti a houževnatosti. Obecně platí, že zvýšení teploty popouštění snižuje pevnost, ale zároveň zlepšuje houževnatost. Konečné podmínky tepelného zpracování je proto třeba zvolit podle požadavků na mechanické vlastnosti ocelové cívky a jejího zamýšleného použití ve válcovně za studena.
Po vhodném kalení a popouštění si 35CrMoV udrží stabilní pevnost pod přibližně 400 °C a za specifikovaných podmínek odolá krátkodobému vystavení teplotám kolem 500 °C. Molybden přispívá k pevnosti za vysokých teplot a odolnosti proti tečení, zatímco systém slitin Cr-Mo-V podporuje celkové mechanické vlastnosti materiálu.
Požadavky na přesné obrábění
Cívka z oceli 35CrMoV vyžaduje po tepelném zpracování přesné obrábění. Vnitřní otvor, vnější průměr, válcové plochy a dosedací plochy ložisek musí splňovat rozměrové a geometrické požadavky specifikované pro daný produkt.
Vnitřní otvor je regulován na třídu IT6 s požadavkem na usazení H6 a drsností povrchu Ra ≤ 0,8 μm. Vnější průměr je regulován na třídu IT7 s požadavkem na usazení h7 a drsností povrchu Ra ≤ 1,6 μm. Válcovitost je regulována na ≤ 0,01 mm/100 mm, zatímco souosost dosedací plochy ložiska je regulována na ≤ 0,02 mm.
Pro dosažení požadované rozměrové přesnosti a kvality povrchu vnitřního otvoru se používá přesné vyvrtávání a honování. Pro vnější válcový povrch se používá válcové broušení, aby se dosáhlo požadované rozměrové přesnosti a kvality povrchu a zároveň se snížilo riziko tepelné deformace.
U velké rotující ocelové cívky je třeba společně řídit rozměrovou přesnost a geometrickou přesnost. Vztah mezi vnitřním otvorem, vnějším průměrem a osou otáčení přímo ovlivňuje konečnou montáž a podmínky otáčení. Proto je třeba koordinovat výběr vztažného bodu pro obrábění, postup obrábění, procesy vrtání, honování a broušení, aby byla zachována požadovaná válcovitost a souosost.

Zkoušky a inspekce dynamické rovnováhy
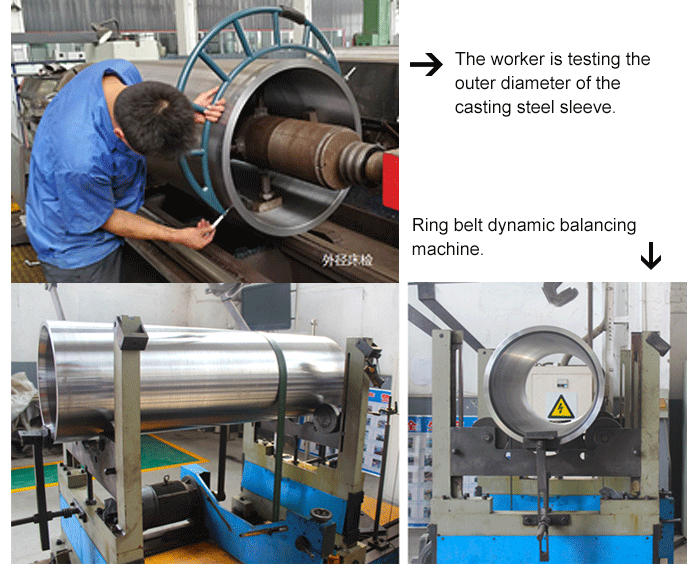
Dynamické vyvážení je důležitým požadavkem na kvalitu ocelové cívky používané v rotačních zařízeních pro válcování za studena. Když se cívka otáčí vysokou rychlostí, nerovnoměrné rozložení hmotnosti může způsobit dodatečnou odstředivou sílu a vibrace. Proto hotový výrobek vyžaduje kromě běžné kontroly rozměrů také zkoušky dynamického vyvážení.
Společnost GW Precision může k provedení 100% dynamického testování vyváženosti použít dynamický vyvažovací stroj s prstencovým pásem. Dodané technické požadavky specifikují zbytkovou nevyváženost až do úrovně G2,5 dle normy ISO 1940.
Kontrola kvality zahrnuje také zkoušky mechanických vlastností po tepelném zpracování a konvenční kontrolu rozměrů. Proces kontroly zahrnuje kritické rozměry, stav povrchu, geometrickou přesnost, mechanické vlastnosti materiálu a stav dynamické rovnováhy hotové ocelové cívky.
U zakázkových výrobků lze požadavky na kontrolu potvrdit dle výkresů zákazníka, technických specifikací, norem kvality a požadavků aplikace. To umožňuje, aby proces konečné kontroly přímo odpovídal skutečnému zařízení pro válcovnu za studena.
Úvahy o opravách svařováním
Pokud je nutná oprava svařováním ocelové cívky 35CrMoV, musí svařovací proces zohlednit vlastnosti vysokopevnostní legované oceli a její tepelně zpracovaný stav. Dle dodaných technických požadavků by měl být materiál před svařováním předehřát na přibližně 200–300 °C.
Po opravě svařováním je nutné provést žíhání pro uvolnění pnutí, aby se snížilo zbytkové svařovací pnutí a udržela se rozměrová stabilita. Samotný postup svařování by měl být určen podle místa opravy, stavu materiálu, metody svařování, podmínek tepelného zpracování a příslušných technických požadavků.
U přesných ocelových cívek by po opravě svařováním měla následovat příslušná kontrola a v případě potřeby ověřování rozměrů, aby se zajistilo, že opravená součást i nadále splňuje požadované tolerance obrábění a montáže.
Balení a ochrana produktů
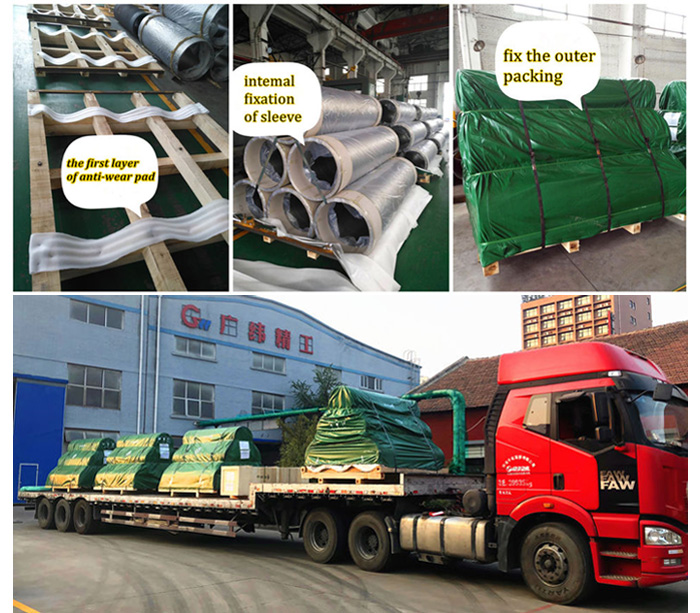
Společnost GW Precision má zkušený balicí tým a zavedené balicí postupy pro přesné ocelové cívky. Balení je navrženo tak, aby chránilo ocelovou cívku 35CrMoV během skladování, přepravy, manipulace a dodávky a aby se snížilo riziko ztráty nebo poškození.
Čistota produktu je zohledněna i při balení. Povrch ocelové cívky je před balením zkontrolován a vyčištěn, aby se zabránilo kontaminaci během přepravy a skladování.
Společnost GW Precision nabízí zakázkovou výrobu cívek z oceli 35CrMoV dle požadavků zákazníka, včetně materiálu, specifikace, tepelného zpracování, přesnosti obrábění, dynamické vyváženosti, kontroly a požadavků na balení. Výrobní proces má za cíl poskytnout ocelovou cívku vhodnou pro aplikace ve válcovnách za studena s vysokým zatížením a vysokou přesností při zachování specifikovaných materiálových a rozměrových požadavků.
Klíčové aspekty pro ocelovou cívku pro válcovny za studena
Opravy svařováním: Svařování 35CrMoV vyžaduje předehřátí (200-300 ℃) a žíhání pro uvolnění pnutí po svařování.



