




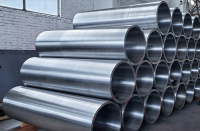
Přizpůsobený ocelový obal 35CrMoV pro hliníkový pásový mlýn
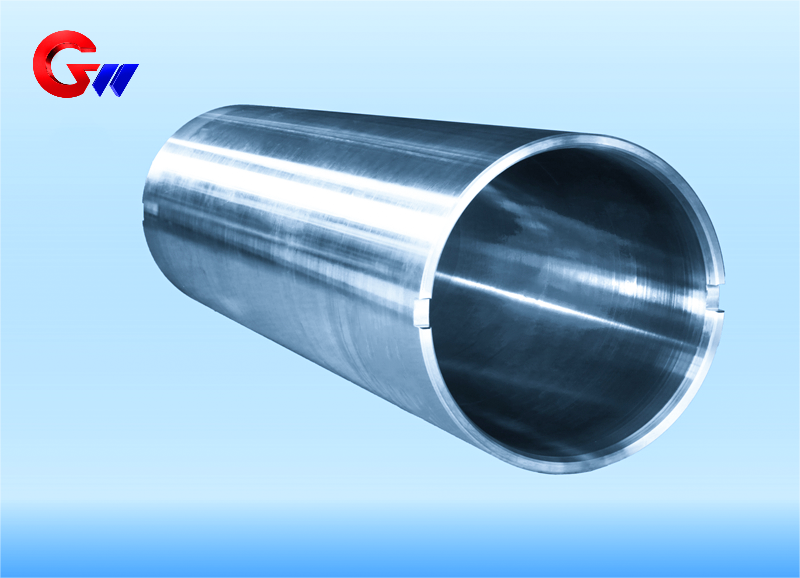
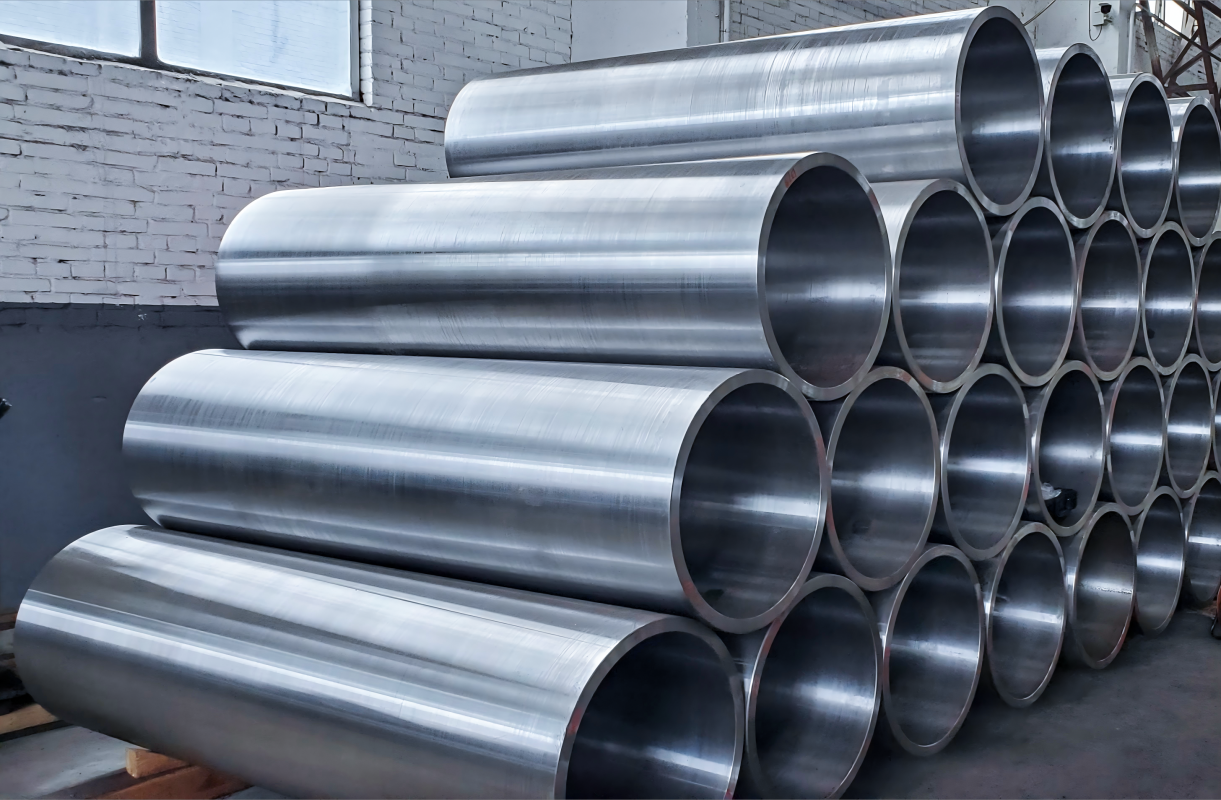
Ocelové pouzdro 35CrMoV se široce používá ve válcování hliníkových fólií, hliníkových plechů, nerezových fólií a pásů. U vysoce přesných válcovacích zařízení jsou důležitými výkonnostními požadavky soustřednost pouzdra, dynamická vyváženost a rozměrová stabilita. Polotovar ocelového pouzdra 35CrMoV vyráběný společností GW Precision Technology se vyrábí odstředivým litím, což poskytuje vhodnou výchozí strukturu pro následné tepelné zpracování, přesné obrábění a povrchové inženýrství.
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita ocelové cívky je 4000 kusů
- informace
Přizpůsobený ocelový obal 35CrMoV pro hliníkový pásový mlýn
Ten/Ta/ToOcelové pouzdro 35CrMoV pro válcovny hliníkových pásůje zakázková vysoce pevná a otěruvzdorná součást vyvinutá pro válcovací zařízení vyžadující vysokou rozměrovou přesnost, stabilní rotaci a vysokou kvalitu povrchu. Ocelové objímky používané při válcování hliníkových fólií, hliníkových plechů, nerezových fólií a pásů jsou vystaveny mechanickému zatížení, tepelným účinkům, válcovacímu oleji a relativnímu mikropohybu. Proto je nutné ve výrobním procesu společně zohlednit materiálové vlastnosti, soustřednost, dynamickou rovnováhu, tvrdost povrchu a rozměrovou stabilitu.
Ten/Ta/ToPolotovar pouzdra z oceli 35CrMoV vyrobený společností GW Precision Technology se získává odstředivým litím.Odstředivě litý polotovar poskytuje základ pro následné tepelné zpracování, obrábění a povrchové úpravy. Hotový pouzdro lze upravit podle rozměrů a technických požadavků válcovacího zařízení hliníkového pásu zákazníka.
Použití ve válcovnách hliníkových pásů
V šesti- a dvanáctiválcových válcovacích tratích lze použít pouzdro z oceli 35CrMoV na míru ve spojení s meziválci nebo nosnými válci. Jednou z jeho hlavních funkcí je zesílení podpěry válců a odolávání radiální ohybové síle vznikající během válcování hliníkového pásu. Uvedené aplikační údaje uvádějí typický rozsah zatížení300–600 MPa.
U vysokorychlostních válcovacích zařízení je důležité také udržování rozměrové a dynamické přesnosti. Při válcovacích rychlostech přibližně10–25 m/s, pouzdro je navrženo tak, aby podporovalo kontrolu kolísání mezery mezi válci≤0,005 mmTento požadavek klade zvláštní důraz na soustřednost, přesnost obrábění a dynamickou vyváženost.
Pouzdro se také podílí na tepelném řízení během odvalování. Valivé tření generuje teplo a okamžitá teplota v kontaktní ploše může dosáhnout přibližně200–250 °CMateriál a povrch proto musí zůstat stabilní i při opakovaném tepelném a mechanickém zatížení.
Pracovní podmínky při válcování hliníku
Válcování hliníku vytváří specifické požadavky na výkon ocelových pouzder. Na pracovním povrchu mohou ulpívat hliníkové třísky nebo částice materiálu, proto dodaná technická specifikace vyžaduje povrchovou tvrdost≥HRC45pro zlepšení odolnosti proti přilnavosti a opotřebení povrchu.
Pouzdro může také pracovat v prostředí válcovacího oleje na bázi emulze s pH přibližně8–10Odolnost proti korozi se proto zohledňuje při návrhu povrchového inženýrství, zejména tam, kde je povrch pouzdra vystaven valivým kapalinám po delší dobu.
Mechanické zatížení je dalším důležitým faktorem. Aplikační data specifikují více než10 zatěžovacích cyklů, což naznačuje vysoký požadavek na únavovou životnost pouzdra. Kromě toho může na dosedací ploše ložiska docházet k mikroopotřebení v důsledku pohybu se specifikovanou relativní posuvnou hodnotou<50 μmPouzdro proto vyžaduje kombinaci strukturální pevnosti, povrchové tvrdosti a odolnosti vůči opotřebení způsobenému mikropohybem.
Výběr materiálu 35CrMoV
Rukáv používáOcel 35CrMoV, vybraný pro svou kombinaci pevnosti, houževnatosti, odolnosti proti opotřebení a vhodnosti pro tepelné zpracování.
Typické chemické složení dodávané pro tento materiál je:
C: 0,32–0,38 %
Cr: 1,0–1,3 %
Přibližně: 0,4–0,6 %
V: 0.1–0.2%
Vanad se přidává za vznikuKarbidy typu MCa zjemnit strukturu zrn. Uvedené materiálové údaje udávají zjemněnou velikost zrna odpovídajícíASTM třídy 10–12.
Po kalení a popouštění je specifikovaná pevnost v tahu≥1100 MPaMateriálové údaje také specifikují lomovou houževnatostKIC ≥90 MPa·m¹/²Pro podmínky zvýšené teploty je míra zachování meze kluzu specifikována jakošššš 85 % při 300 °C.
Tyto vlastnosti poskytují materiálový základ pro ocelové pouzdro vystavené opakovanému mechanickému zatížení, tepelným účinkům a povrchovému opotřebení během vysokorychlostního válcování.
Tepelné zpracování a rozměrová stabilita
Hlavní proces tepelného zpracování zahrnujekalení a popouštění.
Pro kalení je specifikovaný proces890 °C × 2 hodiny, následované střídavým ochlazováním voda-vzduch. Proces popouštění je580 °C × 3 hodiny, s chlazením olejem specifikovaným k zabránění druhému typu křehkosti při popouštění.
Rozměrová stabilita je dále řešena dalšími procesy zpracování. Dodané procesní údaje specifikujíkryogenní ošetření při -196 °C po dobu 24 hodin, se zbytkovým austenitem kontrolovaným na<3 %.
Následnýdoba ošetření při 200 °C × 8 hse používá k odstranění procesního napětí. Tyto úpravy mají za cíl zlepšit rozměrovou stabilitu a snížit vliv zbytkového napětí na hotové ocelové pouzdro.
Zpevnění povrchu a ochrana proti korozi
Povrchové inženýrství lze aplikovat dle požadovaných pracovních podmínek. Dodávané možnosti zpevnění zahrnujíiontová nitridacealaserové kalení.
Pro iontovou nitridaci je specifikovaná tloušťka bílé lesklé vrstvy20–30 μm, s povrchovou tvrdostíHV1100–1300Tato vysoká povrchová tvrdost může zlepšit odolnost proti opotřebení a poškození mikropohybem.
Laserové kalení může poskytnout kalený pás o šířce5–8 mma ztvrdlou hloubku1,2–1,5 mmTento proces lze zvolit tam, kde je vyžadováno lokální zpevnění povrchu.
Pro ochranu proti korozi jsou k dispozici volitelné doplňkyKompozitní léčba solnou koupelí QPQa nanokompozitní povlak. Úprava QPQ je specifikována pro zajištění odolnosti proti korozi2–3krát vyšší než u chromováníNanokompozitní povlak, jako napříkladTiAlN + MoS₂lze také použít se specifikovaným koeficientem tření<0,1.
Proces inženýrství kompozitních povrchů
Pro aplikace vyžadující více charakteristik povrchu se dodávaný proces kompozitní výztuže skládá ze čtyř fází:
A. Pískování, úroveň Sa3.0 → B. Iontová nitridace → C. Laserová texturování → D. Magnetronové naprašování
Konečný nátěr může použítVícevrstvá struktura CrN/AlCrNs celkovou tloušťkou povlaku8–10 μmSpecifikovaná spojovací síla je≥80 N, měřeno poškrábacím testem.
Tato metoda povrchového inženýrství kombinuje přípravu povrchu, nitridaci, laserovou texturování a fyzikální nanášení par pro zlepšení stavu pracovního povrchu ocelového pouzdra. Konkrétní kombinaci úprav lze zvolit podle aplikace válcování a požadovaných vlastností proti opotřebení a korozi.
Požadavky na přesnost ocelových pouzder
U válcovacích zařízení hliníkových pásů a fólií je soustřednost a dynamická rovnováha objímky zásadní, protože objímka pracuje jako součást rotující sestavy. Při válcovacích rychlostech10–25 m/s, odchylky v soustřednosti nebo dynamické rovnováze mohou ovlivnit rotační stabilitu a regulaci mezery mezi klopením.
Společnost GW Precision Technology proto považuje proces výroby polotovarů, tepelné zpracování, rozměrovou stabilitu, přesné obrábění a povrchové inženýrství za propojené fáze, nikoli za nezávislé operace.
Odstředivě litý polotovar poskytuje počáteční tvar součásti, zatímco následné tepelné zpracování a obrábění vytvářejí požadované mechanické a geometrické podmínky.
FináleOcelové pouzdro 35CrMoVLze vyrobit dle výkresů zákazníka a požadavků aplikace pro zařízení na válcování hliníkových pásů. Výběr materiálu, tepelné zpracování, zpevnění povrchu a povlakování lze kombinovat dle požadovaného provozního prostředí.
Zakázková výroba od společnosti GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.se nachází na západní straně okresu Jianxi ve městě Luoyang a ocelové objímky jsou jednou z hlavních produktových kategorií společnosti.
Společnost GW Precision Technology vyrábí ocelové objímky na míru pro průmyslové válcovací aplikace.Ocelové pouzdro 35CrMoVVýrobní postup může zahrnovat odstředivé lití polotovaru, kalení a popouštění, úpravu pro dosažení rozměrové stálosti, přesné obrábění a povrchové inženýrství.
Produkt je určen pro válcování hliníkových fólií, hliníkových plechů, nerezových fólií a pásů, kde je vyžadována vysoká pevnost, odolnost proti opotřebení, soustřednost, dynamická vyváženost a povrchové vlastnosti. Kombinací materiálových vlastnostíOcel 35CrMoVDíky tepelnému zpracování a povrchovému inženýrství specifickému pro danou aplikaci lze pouzdro konfigurovat pro různá válcovací zařízení a pracovní podmínky.



