



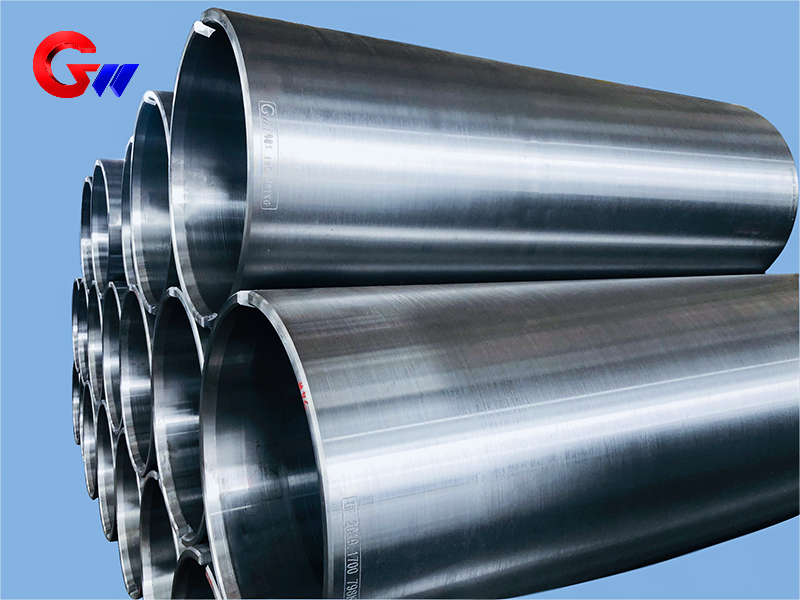
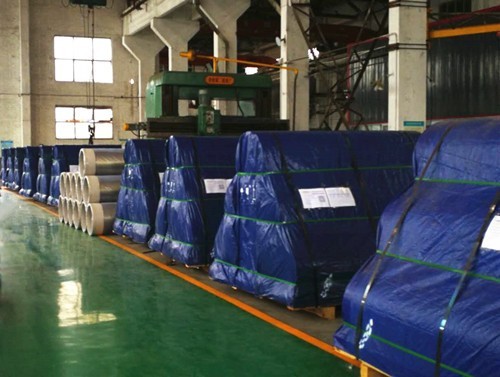
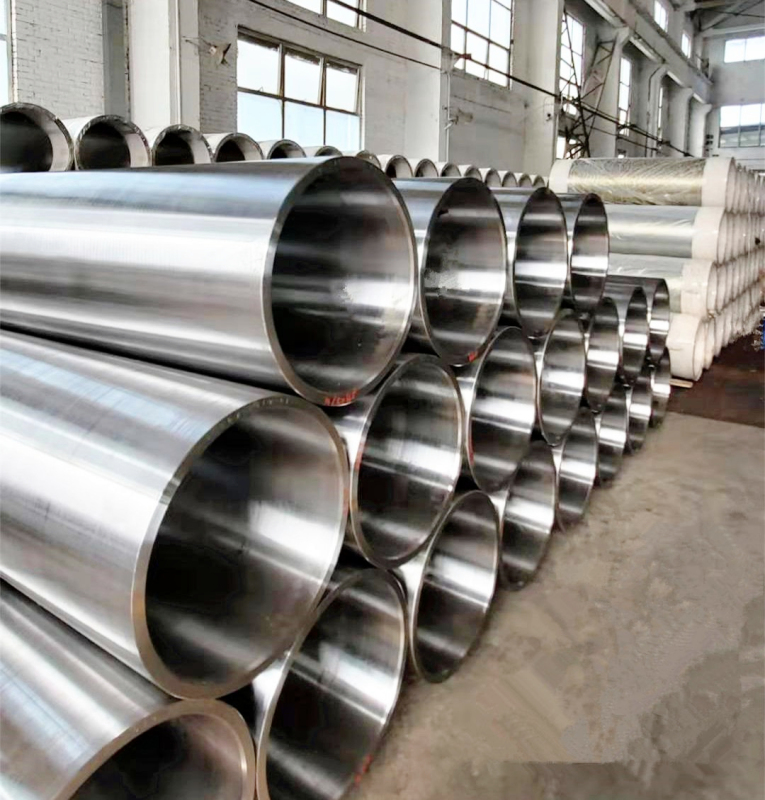
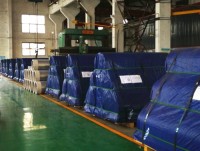
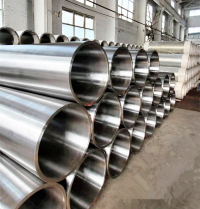
Odlévací ocelová cívka používaná ve válcovně měděné fólie
Ocelové pouzdro z oceli 35CrMoV pro válcovny měděných fólií, vyrobené odstředivým litím, tepelným zpracováním, specializovaným vrtáním otvorů, přesným CNC obráběním a 100% kontrolou dynamického vyvážení. Zakázkové specifikace zahrnují 565×505×1600 mm a 665×605×2000 mm, s mechanickými vlastnostmi a geometrickými tolerancemi řízenými dle požadavků zákazníka.
- GW Precision
- Čína, Luoyang
- Smluvní ustanovení
- Roční kapacita ocelové cívky je 4000 kusů
- informace
Odlévací ocelová cívka používaná ve válcovně měděné fólie
| Cívka na odlévání oceli | Materiál | Specifikace |
| Používá se ve válcovně měděné fólie | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Ocelové pouzdro pro odlévání je velká přesná mechanická součást používaná ve válcovnách měděných fólií. Společnost GW Precision vyrábí ocelová pouzdra na míru dle výkresů zákazníka, materiálových požadavků, rozměrových tolerancí a požadavků na geometrickou přesnost. Pro tento produkt,Legovaná ocel 35CrMoVse používá jako materiál s dostupnými specifikacemi565 × 505 × 1600 mma665 × 605 × 2000 mm.
Výrobní proces kombinuje řízené tavení a odlévání, odstředivé lití, tepelné zpracování, vrtání otvorů, přesné CNC obrábění a kontrolu dynamického vyvážení. Celý systém zpracování je neustále vyvíjen za účelem kontroly soustřednosti, válcovitosti, symetrie a dynamické vyváženosti ocelového pouzdra odlitku.
Materiál 35CrMoV a mechanické vlastnosti
Ocelové pouzdro 35CrMoV pro odlévání je tepelně zpracováno kalením a popouštěním, aby se dosáhlo požadovaných mechanických vlastností. Mezi typické výkonnostní ukazatele po tepelném zpracování patří tvrdost, pevnost v tahu, mez kluzu, prodloužení, rázová houževnatost a tvrdost za vysokých teplot.
Typické mechanické vlastnosti jsou:
Tvrdost: HRC 48–52 při pokojové teplotě, testováno tvrdostí podle Rockwella dleASTM E18.
Pevnost v tahu: 1500–1800 MPa při pokojové teplotě, testováno dleASTM E8.
Mez kluzu: 1200–1400 MPa.
Prodloužení: 10–15 %, na základěDélka měřidla 50 mm.
Rázová houževnatost: 20–40 J/cm², testováno Charpyho vrubovou metodou.
Tvrdost v červené barvě: ≥HRC 38 při 600 °C, testováno po1 hodina výdrže při vysoké teplotě.
Tyto vlastnosti jsou důležité pro ocelové pouzdro používané ve válcovacích strojích, protože součást si musí udržovat dostatečnou pevnost a rozměrovou stabilitu během nepřetržitého mechanického provozu. Konečné podmínky tepelného zpracování a požadavky na kontrolu lze řídit podle technických specifikací zákazníka.
Řízený proces tavení a odlévání
Společnost GW Precision používá pro výrobu ocelových pouzder řízenou technologii tavení a odlévání. Tavicí a odlévací zařízení je doplněno kontrolními a zkušebními postupy pro kontrolu chemického složení materiálu ocelových pouzder.
Přesná kontrola složení materiálu poskytuje spolehlivý základ pro následné odlévání, tepelné zpracování a obrábění. Proces kontroly materiálu se používá k ověření, zda ocelové pouzdro splňuje specifikované požadavky na materiál před zahájením dalších fází výroby.
U ocelových pouzder velkých rozměrů má kvalita odlitku přímý vliv na stabilitu pozdějšího obrábění a konečnou geometrickou přesnost. Proto jsou kontrola materiálu a kvalita odlitku důležitými součástmi celého výrobního procesu.
Odstředivé lití pro odlévání ocelových pouzder
Odstředivé litíse používá pro odlévání ocelových pouzder ke zlepšení kvality a integrity vnitřních a vnějších povrchů. Proces odstředivého lití pomáhá snížit výskyt povrchových vad, jako jetrhliny, struskové inkluze, póry a díry v písku.
Kvalita odlitého povrchu je obzvláště důležitá u velkých válcových součástí, protože následné obrábění musí z odlitého polotovaru vytvořit přesné vnitřní a vnější válcové povrchy. Stabilní proces odlévání poskytuje vhodný základ pro vrtání, soustružení, broušení a další přesné obráběcí operace.
Po odlití a předběžné kontrole vstupuje ocelový polotovar pouzdra do následných procesů obrábění a tepelného zpracování. Konkrétní výrobní postup se upravuje podle specifikace pouzdra a požadavků zákazníka.

Tepelné zpracování ocelového pouzdra z odlévané oceli
Tepelné zpracování je důležitou fází výroby pouzder z oceli pro odlévání 35CrMoV, pokud jsou vyžadovány specifické mechanické vlastnosti.
Společnost GW Precision používá propracovaný proces tepelného zpracování ocelových pouzder, které vyžadují specifické mechanické vlastnosti. Po tepelném zpracování se provádějí odpovídající zkoušky mechanických vlastností, aby se ověřil stav hotového výrobku.
Proces tepelného zpracování je navržen tak, aby se dosáhlo požadované tvrdosti a pevnosti při zachování mechanických vlastností potřebných pro použití ve válcovně. Kontrola mechanických vlastností se provádí společně s konvenční kontrolou rozměrů, aby bylo možné vyhodnotit stav výrobku jak z hlediska vlastností materiálu, tak i přesnosti obrábění.
Pro toto pouzdro z lité oceli 35CrMoV zahrnuje typický výkon po tepelném zpracováníTvrdost HRC 48–52,pevnost v tahu 1500–1800 MPa,mez kluzu 1200–1400 MPa,Prodloužení 10–15 %aRázová houževnatost 20–40 J/cm²Požadavek na tvrdost za vysokých teplot je≥HRC 38 při 600 °C po jedné hodině výdrže.
Konečný stav tepelného zpracování je řízen podle požadavků zákazníka na mechanické vlastnosti a příslušných kontrolních kritérií.
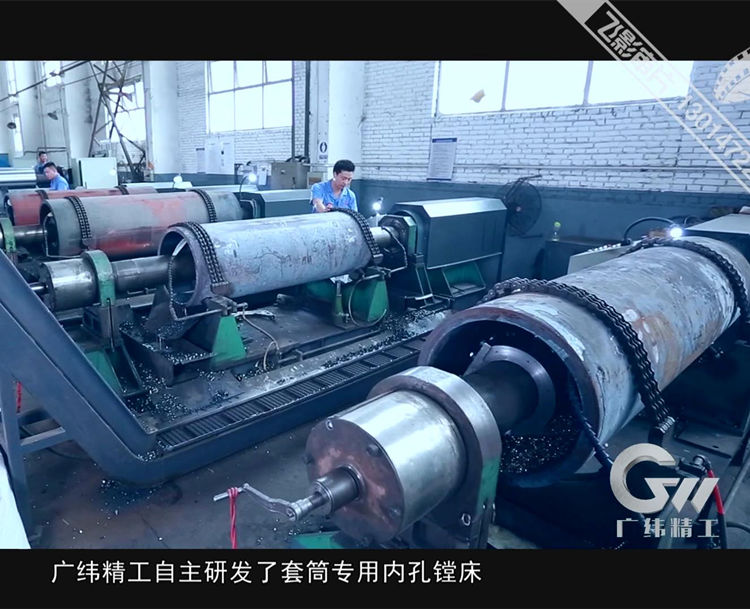
Vyhrazený vrtací stroj
Jednou z důležitých výrobních kapacit pro tuto ocelovou objímku z odlévané oceli je samostatně vyvinutý specializovaný vrtací stroj na otvory společnosti. Zařízení bylo vyvinuto a vyvíjeno společností GW Precision a získalo...národní patent.
Tento specializovaný stroj je navržen s dobrou tuhostí a vysokou přesností obrábění. Jeho obráběcí konstrukce využívá nevratné upínací uspořádání, které pomáhá udržovat polohu obrobku během procesu obrábění otvoru.
Vývoj a neustálé zdokonalování tohoto specializovaného zařízení pomohly společnosti GW Precision zavést integrovaný systém zpracování velkých ocelových objímek. Systém se zaměřuje na řízenísoustřednost, válcovitost, symetrie a dynamická rovnováhav celém výrobním procesu.
Specifické rozměrové tolerance a tolerance geometrické přesnosti jsou řízeny striktně podle výkresů a technických požadavků zákazníka, spíše než aby se používala pevná tolerance nezávisle na skutečném návrhu výrobku.
Přesné vyvrtávání ocelového polotovaru pouzdra
Polotovar ocelového pouzdra z odlitku se nejprve zpracuje na specializovaném vrtacím stroji vyvinutém společností GW Precision.
Během vyvrtávání lze polotovar pouzdra upravit tak, aby se dosáhlo soustřednosti mezi předním a zadním koncem otvoru. Tato metoda polohování pomáhá udržovat stabilní řezné podmínky a zlepšuje přesnost obrábění.
Během řezání zůstává obrobek pevně uchycen, zatímco se hřídel nástroje otáčí a obrábí vnitřní otvor. Tato metoda obrábění zabraňuje chybám spojeným s otáčením obrobku, včetně kuželovitosti a dalších tvarových chyb.
Stabilní odvádění třísek během obrábění také pomáhá zlepšit stav obrobeného povrchu a snižuje možnost poškrábání obráběného povrchu třískami. Tyto procesní charakteristiky jsou důležité při obrábění ocelových pouzder velkého průměru a dlouhé délky, kde stabilita obrábění přímo ovlivňuje konečnou geometrickou přesnost.
Dvojité samostředicí CNC obrábění
Po vyvrtání a vyvrtání otvoru se ocelová objímka z odlévané oceli dále zpracovává pomocídvojitý samostředící CNC obráběcí strojvyvinuto na základě dlouhodobého výzkumu a zkušeností společnosti GW Precision s vysoce přesným obráběním velkých součástí.
Na obou koncích pouzdra jsou instalována hydraulická upínače. Tato upínače dokáží rychle lokalizovat oba konce vnitřního otvoru a pomáhají kontrolovat soustřednost mezi přední a zadní částí vnitřního otvoru v rámci povolené tolerance.
Po polohování obráběcí stroj obrábí vnější válcovou plochu a zároveň kontroluje soustřednost mezi vnitřní a vnější kružnicí v rámci povoleného tolerančního rozsahu.
Kuželové kružnice vnitřních otvorů na obou koncích jsou také opracovány a kontrolovány, aby se zachovala soustřednost v rámci specifikované tolerance. Tato metoda dvojitého samostředícího obrábění je obzvláště užitečná pro velké ocelové objímky, protože vztah mezi vnitřním otvorem, vnějším průměrem a referenčními plochami na obou koncích má přímý vliv na přesnost konečné montáže.
Geometrická přesnost a řízení procesů
U velkých ocelových pouzder používaných ve válcovnách měděných fólií není samotná rozměrová přesnost dostatečná k vyhodnocení konečného produktu. Je také nutné kontrolovat vztah mezi různými obrobenými povrchy.
Integrovaný systém zpracování GW Precision se proto zaměřuje na několik klíčových geometrických charakteristik, včetněsoustřednost, válcovitost a symetrieTyto parametry jsou řízeny v průběhu celého procesu zpracování, nikoli pouze během závěrečné kontroly.
Specializovaný vrtací stroj na otvory, dvojitý samostředící CNC obráběcí stroj a související procesy přesného obrábění spolupracují na stanovení stabilních referenčních hodnot obrábění pro ocelové pouzdro.
Konkrétní rozměrová tolerance a geometrická tolerance se stanoví dle výkresů a technických požadavků zákazníka. To umožňuje výrobu ocelového pouzdra pro odlévání pro různé konfigurace válcoven měděných fólií a různá rozhraní zařízení bez použití nepodporovaných standardních rozměrů.
Zkouška dynamického vyvážení
Dynamické vyvažování je důležitou kontrolní položkou pro velké rotující ocelové pouzdro používané ve válcovacích stolicích.
Kromě konvenční kontroly rozměrů a zkoušek mechanických vlastností po tepelném zpracování provádí společnost GW Precision dynamickou kontrolu vyvážení, aby dále ověřila kvalitu ocelových objímek z odlitků.
Adynamický vyvažovací stroj s prstencovým pásemje k dispozici pro100% dynamické vyvažovací testováníocelových objímek odlévané oceli. Kontrola vyvážení pomáhá identifikovat zbytkovou nevyváženost, která by mohla ovlivnit rotační stav součásti.
U velkých rotačních součástí je dynamické vyvážení úzce spjato se stabilním provozem. Proto je dynamické vyvážení začleněno do procesu kontroly spolu s rozměrovou přesností, geometrickou přesností a mechanickými vlastnostmi po tepelném zpracování.
Ocelové pouzdro na míru pro válcovny měděné fólie
Ocelové pouzdro z oceli 35CrMoV se vyrábí pro válcovny měděných fólií a lze jej upravit dle výkresů a technických požadavků zákazníka. Dostupné specifikace produktu v aktuálních datech zahrnují565 × 505 × 1600 mma665 × 605 × 2000 mm.
Výrobní proces společnosti GW Precision zahrnuje kontrolu materiálu a odlitků, odstředivé lití, tepelné zpracování, vrtání otvorů, přesné vyvrtávání, dvojité samostředicí CNC obrábění a kontrolu dynamického vyvážení.
Kombinace těchto procesů má zajistit stabilní kontrolu nad materiálovým stavem ocelového pouzdra, jeho mechanickými vlastnostmi, rozměrovou přesností a geometrickou přesností. U výrobků vyžadujících specifické mechanické vlastnosti se provádí tepelné zpracování dle platných technických požadavků a následně odpovídající zkoušky mechanických vlastností.
Pro přesné obrábění poskytuje specializovaný vrtací stroj na otvory vyvinutý společností GW Precision stabilní metodu obrábění velkých polotovarů objímek. Následný proces dvojitého samostředicího CNC obrábění řídí vztah mezi vnitřní a vnější válcovou plochou a geometrií vnitřního otvoru na obou koncích.



